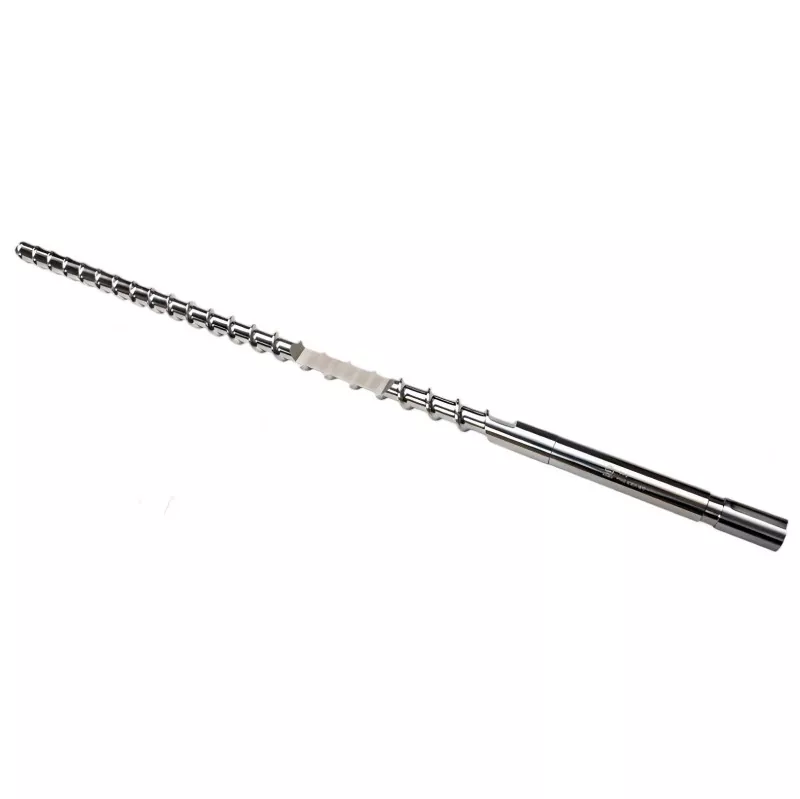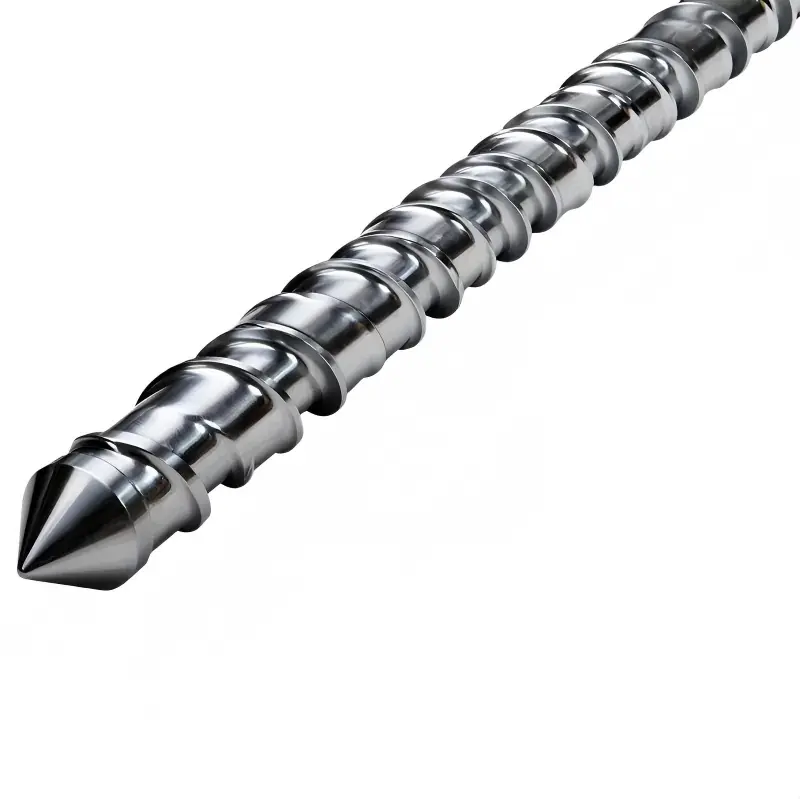
Одиночный экструзионный шнек
Мировые переработчики полимеров, желающие купить замену одного экструзионного шнека на заводе HAPPY PLASTICS, могут напрямую оптимизировать производительность своей экструзии. Наши специально разработанные конструкции лопастей повышают стабильность давления расплава и устраняют всплески полимера, уменьшая отклонения по толщине экструдированных изделий до 14%.
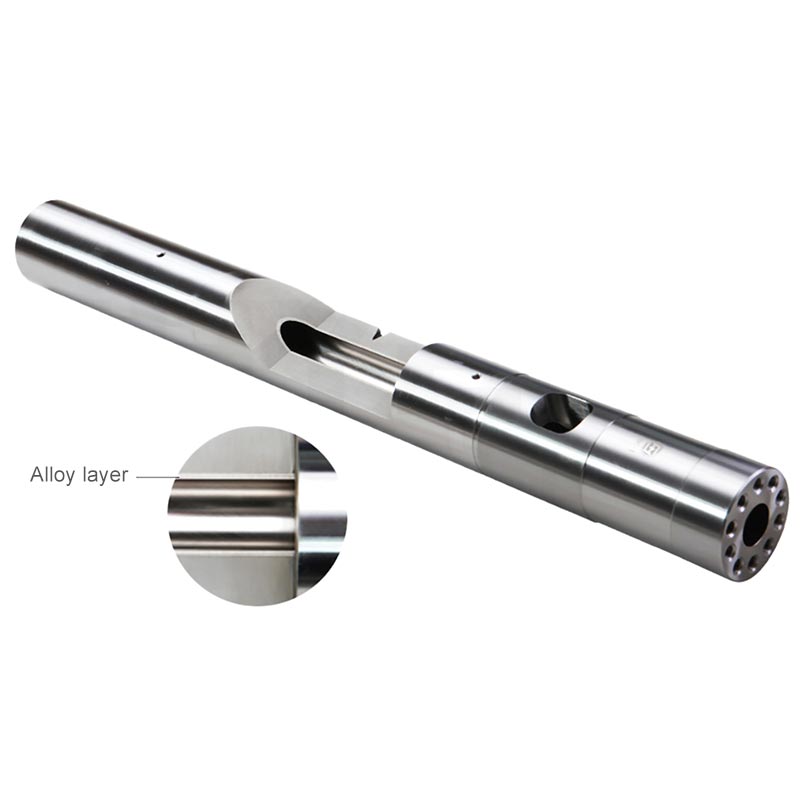
Сотрудничество со специализированным производителем одношнековых экструзионных шнеков в Китае гарантирует, что ваши производственные линии будут поддерживать максимальную линейную производительность без преждевременного механического разрушения. HAPPY PLASTICS использует прецизионные многоосевые резьбофрезерные станки с ЧПУ и передовую биметаллическую наплавку для производства долговечных компонентов, которые сводят к минимуму сдвиг материала, сокращают энергопотребление и устраняют пятна нерасплавленной смолы во время непрерывного производства.
Какая геометрия сердечника и параметры производительности доступны?
Чтобы обеспечить совместимость с вашим существующим экструзионным заводом, HAPPY PLASTICS обрабатывает все оборудование в соответствии со стандартизированными международными механическими показателями. Наша производственная линия ориентирована на индивидуальный подбор размеров, чтобы точно удовлетворить ваши требования к давлению:
• Шкала диаметра:Изготовлены в широком рабочем диапазоне от 20 мм до 300 мм для любой стандартной модели с одним экструзионным шнеком.
• Соотношение длины к диаметру (L/D):От 15:1 до 45:1 по индивидуальному заказу в зависимости от требований к дегазации смолы.
• Пределы концентричности:Общее биение индикатора поддерживается на уровне менее 0,015 мм по всей длине, чтобы исключить физическое выдавливание ствола.
• Поверхностная обработка:Микрополированные поверхности до Ra ≤ 0,15 мкм для предотвращения трения и налипания полимера.
4-этапный процесс индивидуального проектирования и производства
Стандартные винты общего назначения легко приводят к неравномерной пластификации. HAPPY PLASTICS разрабатывает каждый экструзионный шнек с помощью стандартизированных инженерных процедур, адаптированных к вашей уникальной формуле пластика:
1. Реологический анализ
Наша команда инженеров анализирует индекс текучести расплава (MFI), содержание наполнителя и целевую производительность вашего материала, чтобы рассчитать оптимальную степень сжатия.
2. Фрезерование резьбы с ЧПУ
Многоосные фрезерные станки с ЧПУ обрабатывают винтовые витки, чтобы поддерживать постоянную глубину канала и избегать неравномерных зон сжатия.
3. Наплавка сплавов.
Используйте автоматическую плазменную наплавку PTA для сварки слоев сплавов на основе никеля или карбида вольфрама на гребнях скребков и в зонах повышенного износа.
4. Динамическая балансировка и зеркальная полировка.
Винт полируется до зеркального блеска (Ra ≤ 0,15 мкм) и подвергается динамической балансировке для предотвращения изгиба вала и высокоскоростной вибрации крутящего момента при высоких оборотах.
Почему менеджеры по закупкам предпочитают HAPPY PLASTICS?
Использование дешевых универсальных винтов часто приводит к быстрому истиранию и незапланированным простоям производства. HAPPY PLASTICS оптимизирует три основных конструктивных решения, чтобы снизить долгосрочные производственные затраты:
|
Элемент сравнения |
HAPPY PLASTICS Биметаллический экструзионный шнек |
Обычные азотированные винты от конкурентов |
|
Средний срок службы |
Непрерывное обслуживание в течение 24–36 месяцев. |
Всего 6–9 месяцев при производстве высоконаполненных материалов |
|
Степень затухания выходного сигнала |
Объем производства упал менее чем на 5% за 12 месяцев. |
Производительность снижается до 20% из-за абразивного истирания. |
|
Антиадгезионные характеристики материала |
Зеркальная полировка Ra ≤ 0,15 мкм, без застоя материала |
Шероховатая поверхность Ra ≥ 0,40 мкм, склонна к карбонизации остаточного материала. |
Стандарты полноэтапного контроля качества
Все готовые одинарные экструзионные шнеки должны пройти полную многопроцессную проверку качества перед упаковкой и международной отправкой:
• Ультразвуковой неразрушающий контроль:Каждый необработанный кованый стальной стержень сканируется на наличие внутренних микротрещин, что гарантирует, что подложка выдержит экстремально высокий крутящий момент без разрушения.
• Проверка глубины азотирования:Образцы для серийных испытаний обрабатываются синхронно, чтобы убедиться, что эффективный закаленный азотированный слой достигает толщины 0,5–0,7 мм и обеспечивает стабильную долговременную износостойкость.
• Измерение координат КИМ:Автоматические трехмерные датчики сканируют полные профили полета, чтобы гарантировать, что радиальный зазор идеально соответствует опорному стволу.
Часто задаваемые вопросы
Выбор правильной конфигурации с одним экструзионным шнеком требует ответа на общие вопросы применения, касающиеся конкретного поведения смолы и физических конфигураций:
Вопрос: Наше сырье содержит более 20% переработанных пластиковых хлопьев. Какие структурные изменения вы вносите в винт?
Ответ: Переработанные пластиковые хлопья имеют неправильную форму и низкую объемную плотность, что легко приводит к образованию мостиков при подаче и нестабильному всплеску расплава на матрице. Увеличиваем шаг винта и увеличиваем глубину полета питающей секции на 18%. Эта модернизация улучшает производительность подачи материала и обеспечивает постоянное стабильное давление экструзии.
В: Мы перерабатываем термочувствительные пластики, склонные к термическому разложению и горению. Как устранить мертвые зоны застоя материала?
Ответ: Карбонизация материала происходит, когда смола скапливается на резких структурных переходах или на грубых обработанных поверхностях витков шнека. Мы проектируем плавные закругленные переходы между корнем винта и скребками, выполняем полноканальную зеркальную полировку. Расплав течет по принципу полной циркуляции по принципу «первым пришел — первым вышел» по всем зонам нагрева без задержки.
Вопрос: Мы не храним чертежи оригинального оборудования. Может ли ваша команда инженеров провести реверс-инжиниринг и изготовить подходящие винты?
А: Да. Вы можете отправить изношенный старый винт в нашу испытательную мастерскую или воспользоваться нашим пошаговым руководством по измерению с помощью цифрового штангенциркуля, чтобы записать основные размеры. Мы разберем характеристики шлицев, шаг винта и общую длину, а затем нарисуем 3D-чертежи CAD для вашего подтверждения перед официальным производством с ЧПУ.
Гарантийное обслуживание
Комплексная защитная упаковка предотвращает деформацию продукта и появление ржавчины при морской транспортировке на дальние расстояния:
• Процесс антикоррозийной упаковки:Все готовые винты покрыты промышленным антикоррозионным маслом, обернуты многослойной влагонепроницаемой пластиковой пленкой и закреплены в экспортных деревянных ящиках, сертифицированных IPPC, с буферной подкладкой из пеноматериала для предотвращения изгиба во время транспортировки.
• Стандартная заводская гарантия:12-месячная полная гарантия на конструкцию от производственных дефектов и ненормального растрескивания при стандартных производственных параметрах.
• Полная послепродажная поддержка:К каждому заказу прилагается официальный полный отчет о проверке, сертификат о составе материала и подробное видео по установке для быстрого ввода в эксплуатацию на месте.
Горячие Теги: Производитель одиночных экструзионных шнеков, Поставщик экструзионных шнеков, Пластиковый экструзионный шнек
Отправить запрос
Контакты
-
Адрес
№ 217, Qiaoxing East Road, Дафэн, город Цзиньтан, район Динхай, город Чжоушань, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
По вопросам о корпусе термопластавтомата, шнеке термопластавтомата, редукторе экструдера или прайс-листе оставьте нам свой адрес электронной почты, и мы свяжемся с вами в течение 24 часов.