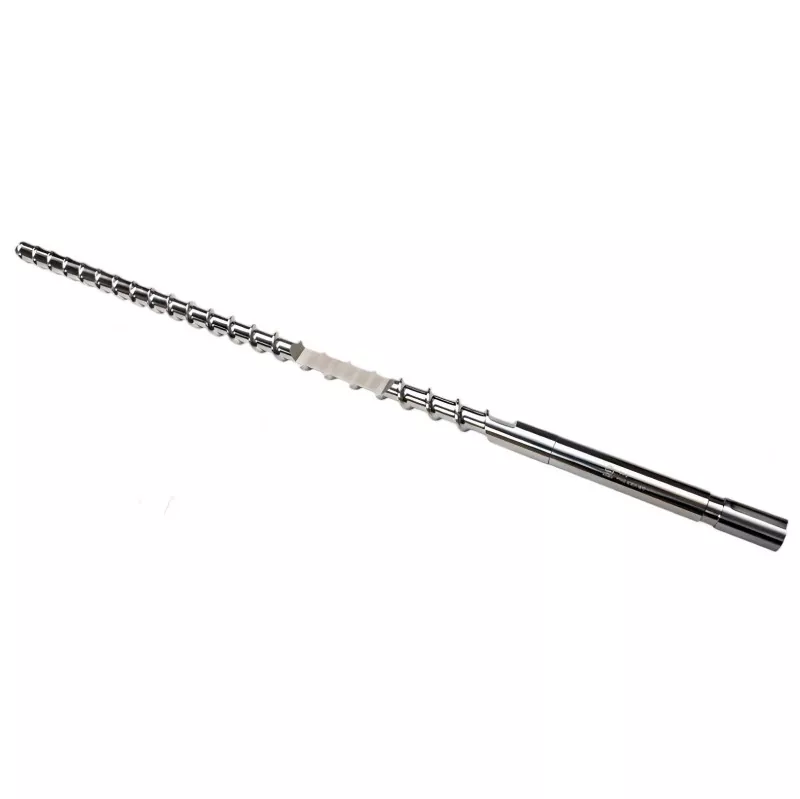
Одновинтовой ствол из ПВХ
Экструдеры труб и профилей по всему миру, желающие приобрести одношнековый цилиндр из ПВХ премиум-класса, полагаются на фабрику HAPPY PLASTICS, чтобы исключить термическое разложение и дегазацию. Наша специализированная металлургия противостоит агрессивной коррозии, вызываемой соляной кислотой, что снижает процент брака на 22% при работе с высоким содержанием наполнителя.
Закупки у опытного китайского производителя и поставщика одношнековых стволов из ПВХ позволяют экструзионным предприятиям поддерживать стабильность размеров в течение длительного непрерывного производства. HAPPY PLASTICS сочетает в себе прецизионное внутреннее хонингование и передовое центробежное биметаллическое литье для создания согласованных комплектов винтов и цилиндров, которые выдерживают тяжелые нагрузки карбоната кальция и устраняют черные и желтые пятна, возникающие при разрушении материала.
Технические характеристики и точность изготовления
Чтобы предотвратить быстрый механический износ и химическую коррозию во время длительной экструзионной обработки ПВХ при высоких температурах, одношнековый цилиндр HAPPY PLASTICS Pvc использует сверхстрогие стандарты допуска обработки:
• Основной материал:Высококачественная легированная сталь 38CrMoAlA, обработанная вакуумной дегазацией и 72-часовым глубоким газовым азотированием, с эффективной глубиной закаленного слоя, достигающей 0,5-0,7 мм.
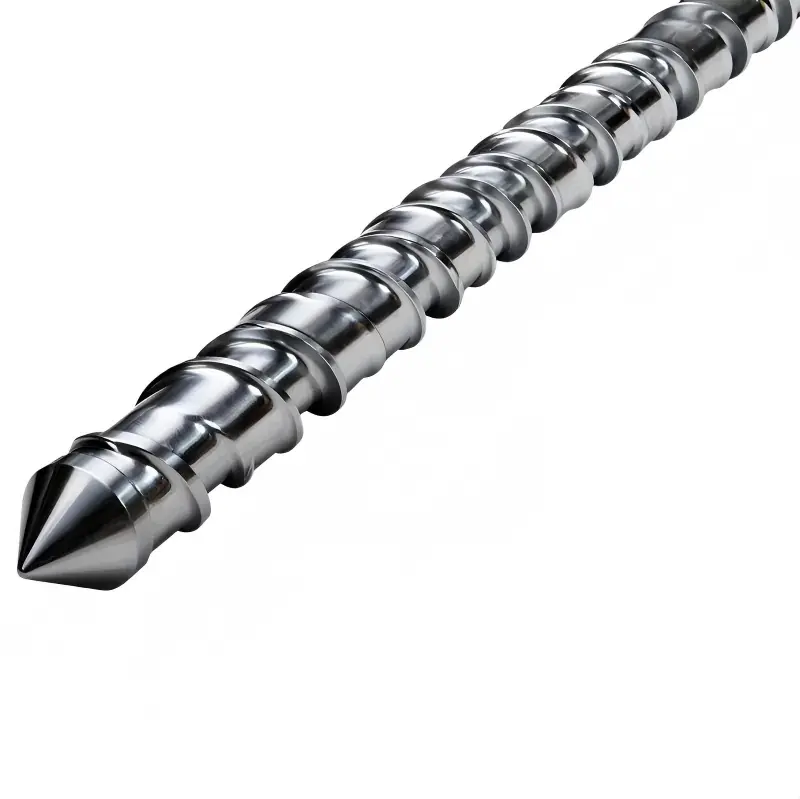
• Усиление поверхности винта из сплава:Гребни скребков винтов наварены слоем сплава на основе никеля толщиной 2,0 мм с примесью частиц карбида вольфрама, твердость поверхности до 58-62 HRC.
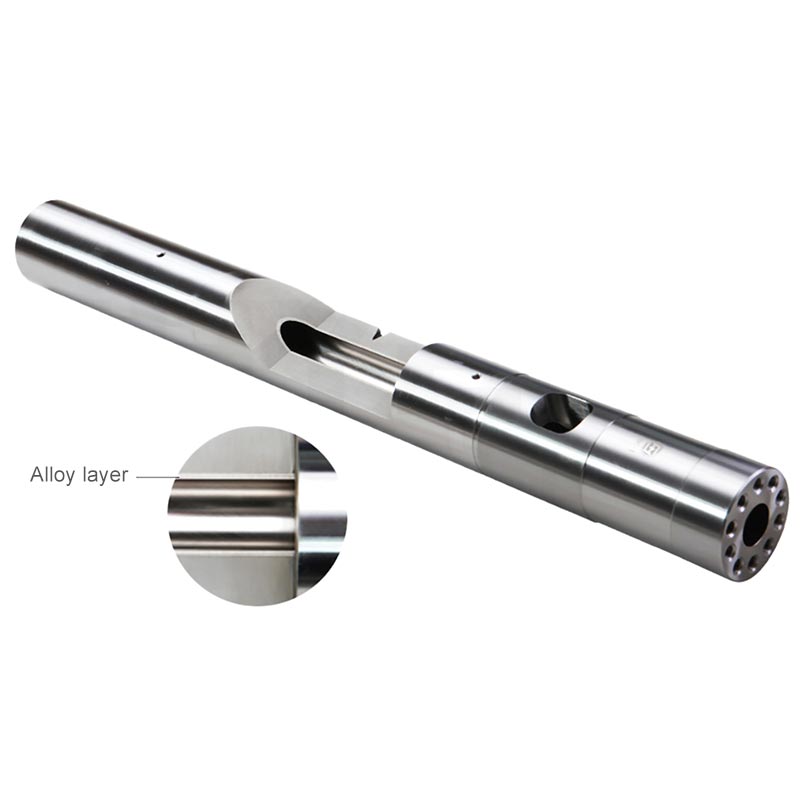
• Биметаллический вкладыш ствола:Внутренняя стенка цилиндра изготовлена из сплава Fe-Cr-Ni-B, полученного методом центробежного литья, толщиной 2,5-3,0 мм, что обеспечивает превосходные характеристики защиты от истирания и истирания.
• Высокая точность концентричности:Соосность между внешним кругом винта и основанием винта контролируется в пределах 0,015 мм, что позволяет избежать неравномерного трения зазора и ненормального износа оборудования.
Как мы адаптируем конструкции шнеков к различным рецептурам ПВХ?
Универсальный стандартный шнек и цилиндр экструдера не могут адаптироваться к изменениям расплава, вызванным различными формулами стабилизаторов ПВХ. Изготовление эксклюзивного одношнекового ствола из ПВХ в соответствии с вашей фактической производственной формулой позволяет эффективно избежать термической деградации материала и раннего выхода из строя деталей:
Составы жесткого ПВХ с высоким содержанием наполнителей
Минеральные наполнители с высоким содержанием карбоната кальция сильно разъедают и изнашивают скребки секции сжатия шнека. Мы применяем усиление биметаллической оболочки по всей поверхности для винтовых витков и подбираем цилиндр с полной футеровкой из карбида вольфрама, чтобы поддерживать стабильный зазор при экструзии и долгосрочную стабильную производительность.
Смеси ПВХ с жидким оловом
Новые экологически чистые стабилизаторы изменят адгезию между расплавом ПВХ и металлической поверхностью, легко вызывая прилипание расплава к основанию винта и карбонизацию. Наша команда оптимизирует структуру шага витка винта и добавляет твердое хромирование толщиной более 0,05 мм на поверхность винта, чтобы обеспечить плавное извлечение расплава из формы и предотвратить прилипание материала.
Пошаговая установка
Улучшение монтажа и доводки является основной причиной раннего выхода из строя биметаллической футеровки. Следуйте стандартным шагам ниже, чтобы установить и отладить новый одновинтовой ствол из ПВХ:
1. Обнаружение выравнивания коробки передач:Перед установкой винта закрепите цилиндр на фланце коробки передач, с помощью лазерного выравнивателя определите осевое отклонение и убедитесь, что погрешность составляет менее 0,03 мм.
2. Обслуживание шлицев привода:Тщательно очистите остаточную грязь внутри шлицов редуктора и нанесите высокотемпературную противозадирную медную смазку, чтобы избежать закусывания вала при высоком крутящем моменте выдавливания.
3. Проверка очистки холодной машины:Полностью вставьте винт в цилиндр, вручную поверните шпиндель редуктора на 2 полных оборота, проверьте отсутствие заедания и необычного звука трения металла.
4. Горячая затяжка при термическом расширении:Нагрейте все зоны ствола до 150 ℃ и поддерживайте постоянную температуру в течение 40 минут. Затяните болты фланца цилиндра в соответствии со стандартным моментом затяжки в горячем состоянии, чтобы компенсировать отклонение зазора при тепловом расширении.
Какие сигналы процесса указывают на то, что пришло время заменить оборудование?
Операторы производства могут судить о степени износа шнека и цилиндра по данным процесса экструзии в режиме реального времени и заменять аксессуары до того, как качество готовой продукции ухудшится:
• Постоянное падение давления в экструзионной головке:При фиксированной скорости двигателя давление на головке постоянно снижается, что означает износ винтового винта, увеличение радиального зазора и возникновение обратного скольжения расплава.
• Перелив материала через вакуумное отверстие:Расплав ПВХ вырывается из вакуумного выпускного отверстия, что в основном вызвано серьезным износом секции шнекового дозирования, что нарушает стабильный баланс расплава при прямой транспортировке.
• Нестабильный рабочий ток двигателя:Колебания тока при стабильной скорости подачи указывают на локальное заклинивание винта или деформацию изгиба вала, что требует немедленной проверки прямолинейности и обслуживания.
Технические вопросы и ответы
Вопрос: Почему на трубах ПВХ появляются желтые полосы сразу после перезапуска экструдера после временного отключения?
О: Желтые полосы вызваны длительным застоем материала и термическим разложением внутри мертвых зон винтов. После износа стандартного винта зазор увеличивается, образуя зоны удержания расплава на задней стороне скребков, а во время остановки материалы обугливаются и желтеют. В нашем индивидуальном одношнековом цилиндре из ПВХ используется градиентная самоочищающаяся конструкция лопастей, обеспечивающая полный поток расплава без мертвых зон и полностью устраняющий дефекты желтой линии.
Вопрос: Наша линия по производству профилей из жесткого ПВХ требует частой смены цвета. Как сократить время очистки?
A: На обычной азотированной поверхности винта после длительной кислотной коррозии образуются микроямки, что приводит к образованию остатков пигмента внутри ямок. Мы обеспечиваем ультразеркальную полировку (Ra ≤ 0,15 мкм) в сочетании с плакированием поверхности из хромоникелевого сплава. Гладкая поверхность с низким коэффициентом трения предотвращает прилипание расплава, что значительно улучшает изменение цвета и эффективность очистки.
Вопрос: Как определить, можно ли отточить старый ствол и установить на него винт увеличенного размера или требуется прямая замена?
A: Используйте циферблатный индикатор внутреннего диаметра, чтобы определить износ внутренней стенки секции сжатия цилиндра и секции дозирования. Если максимальная глубина износа менее 0,5 мм, ствол можно оттачивать равномерно. Мы можем изготовить подходящий одновинтовой ствол из ПВХ увеличенного размера, чтобы восстановить исходный стандартный соответствующий зазор, сэкономив на затратах на полную замену ствола.
Горячие Теги: Одношнековый цилиндр из ПВХ, Шнековый цилиндр для экструдера из ПВХ, Производитель одношнековых цилиндров
Отправить запрос
Контакты
-
Адрес
№ 217, Qiaoxing East Road, Дафэн, город Цзиньтан, район Динхай, город Чжоушань, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
По вопросам о корпусе термопластавтомата, шнеке термопластавтомата, редукторе экструдера или прайс-листе оставьте нам свой адрес электронной почты, и мы свяжемся с вами в течение 24 часов.