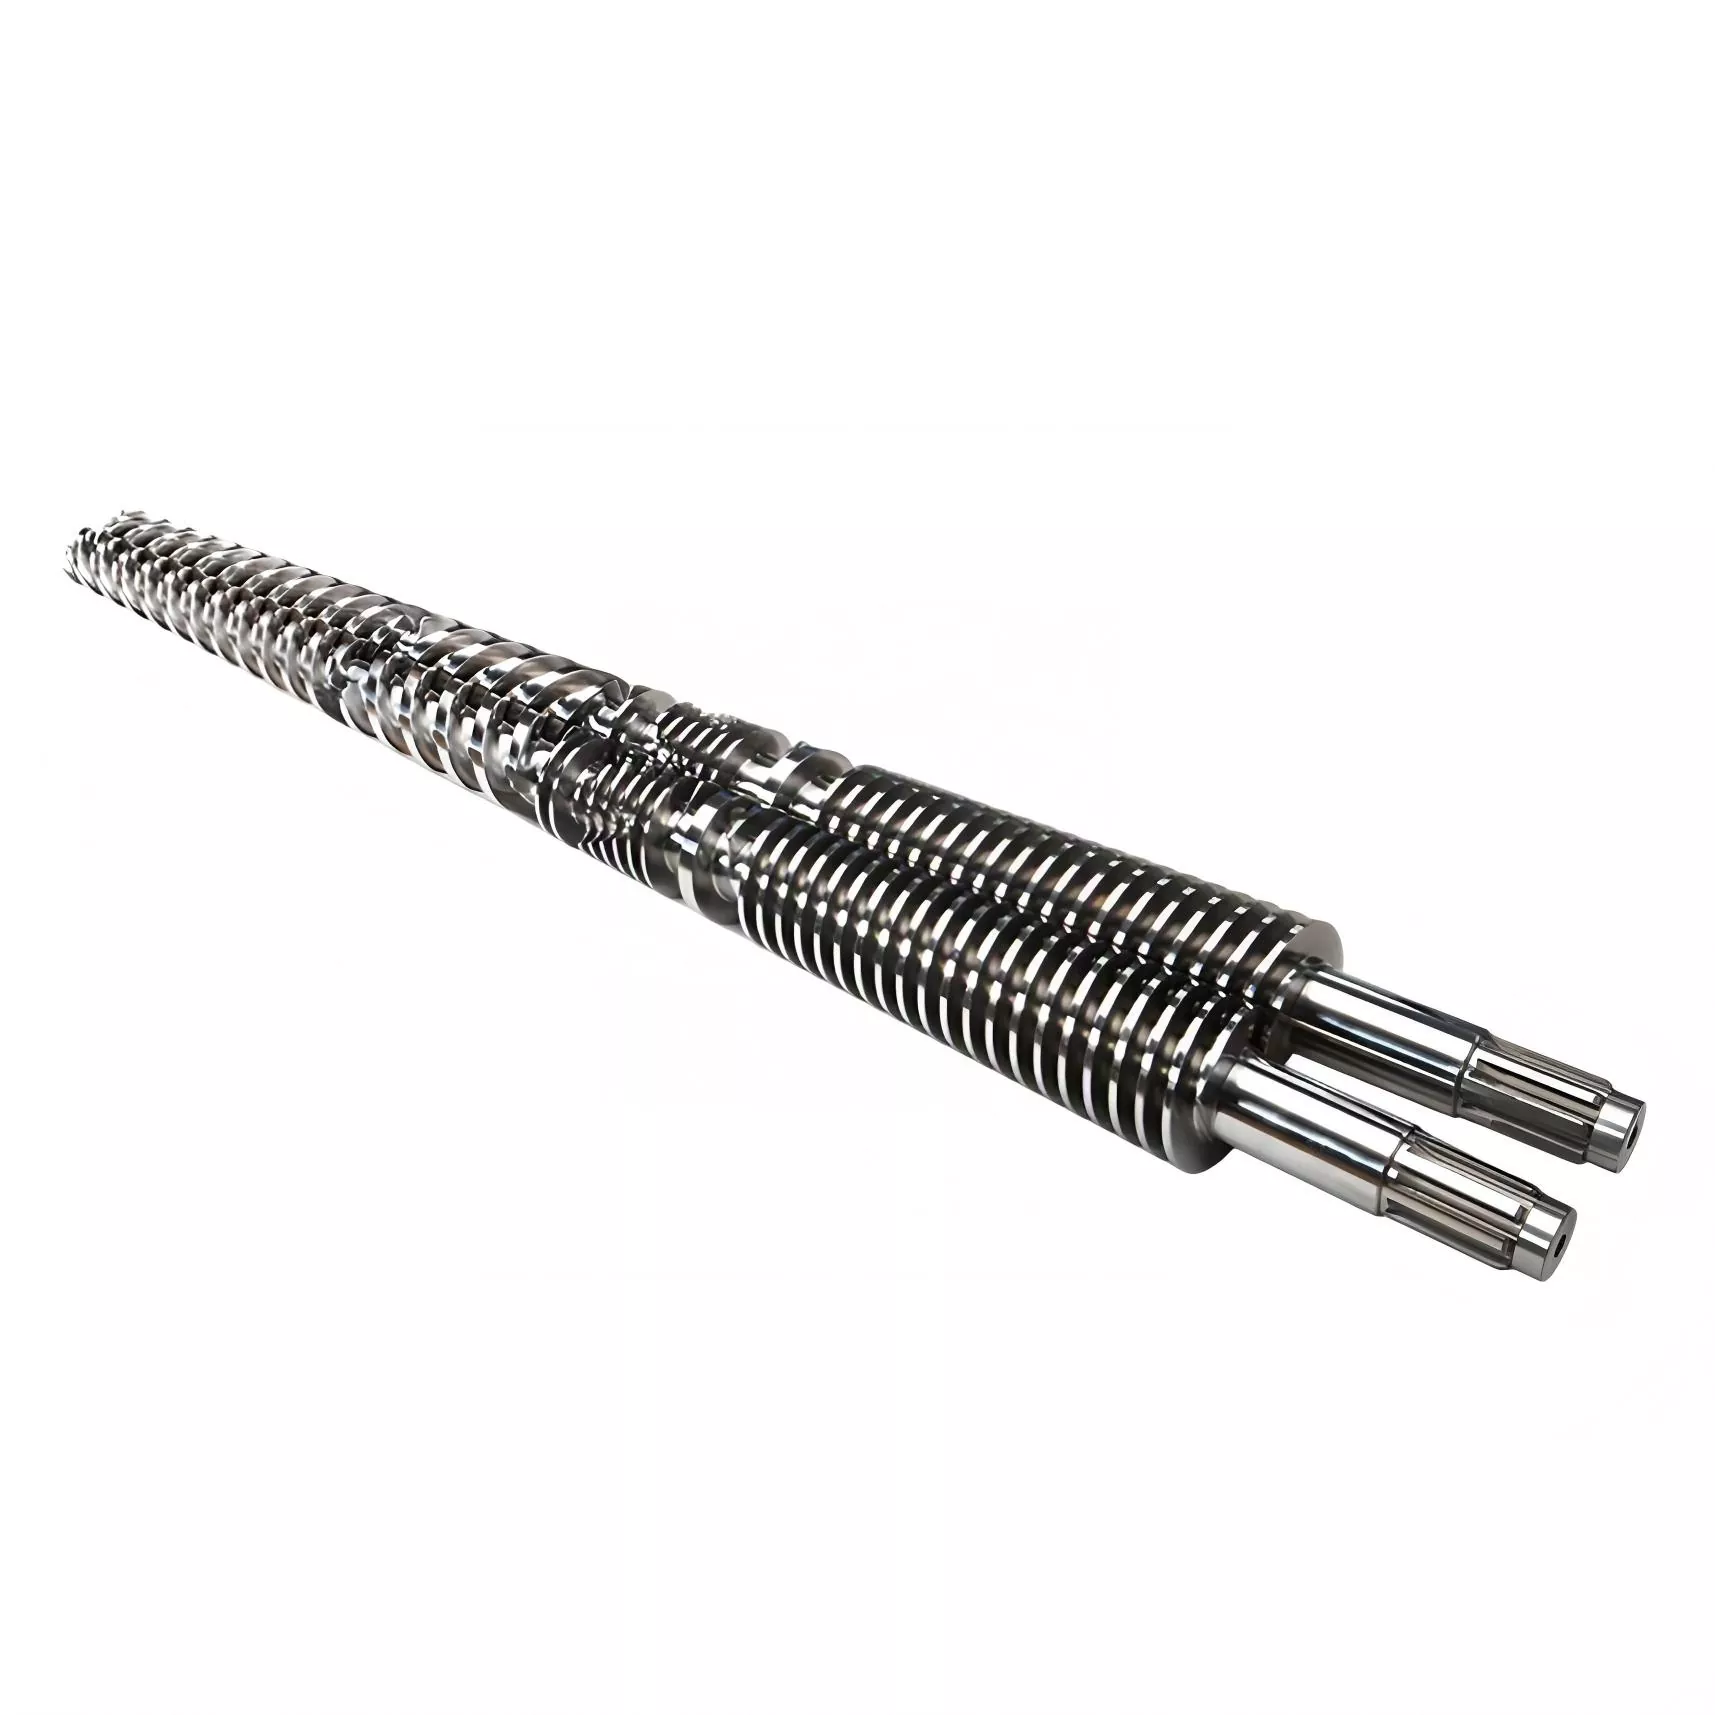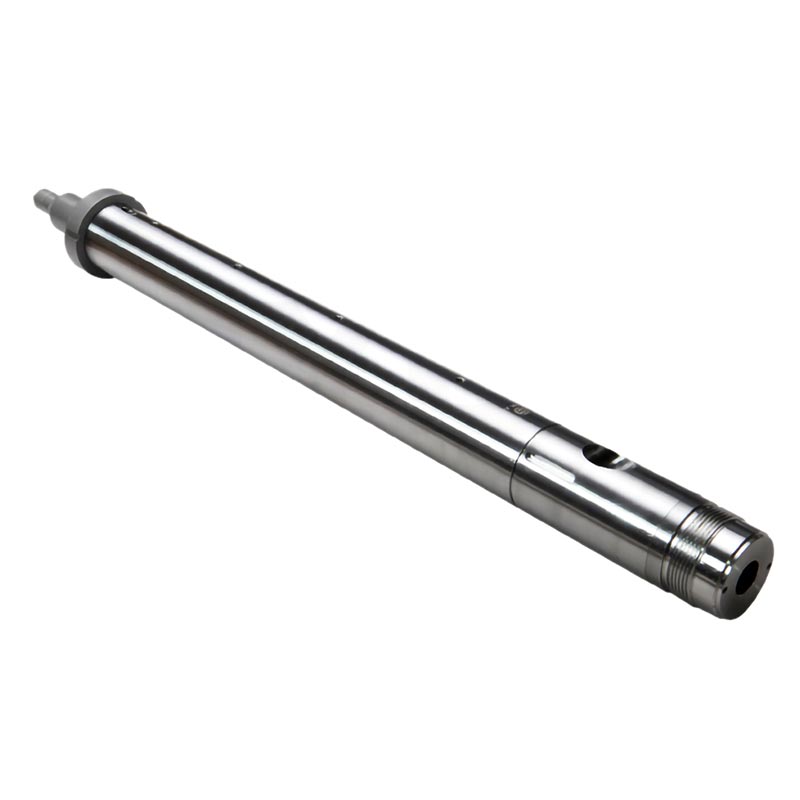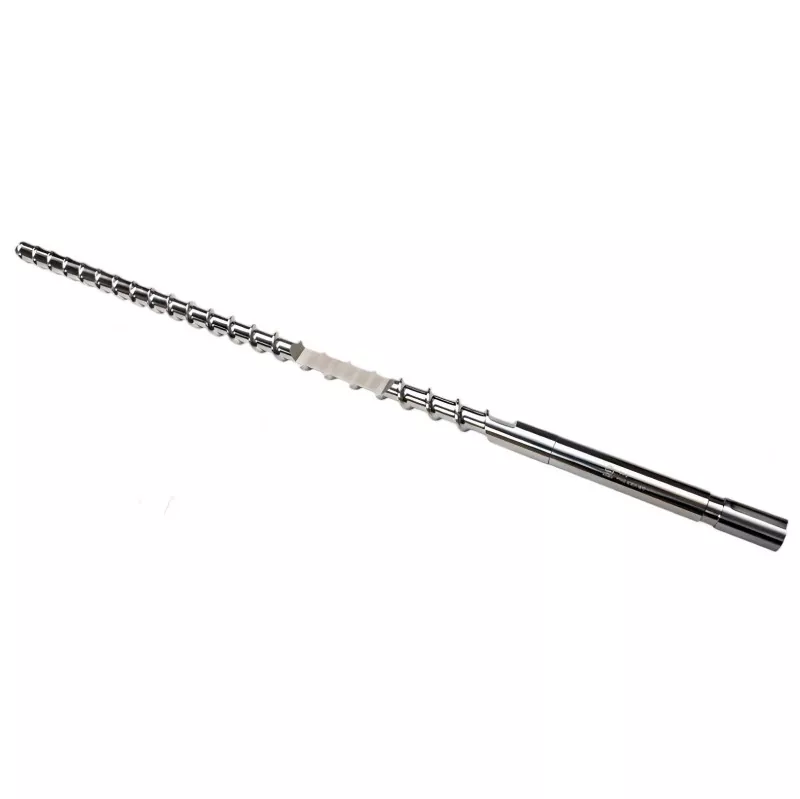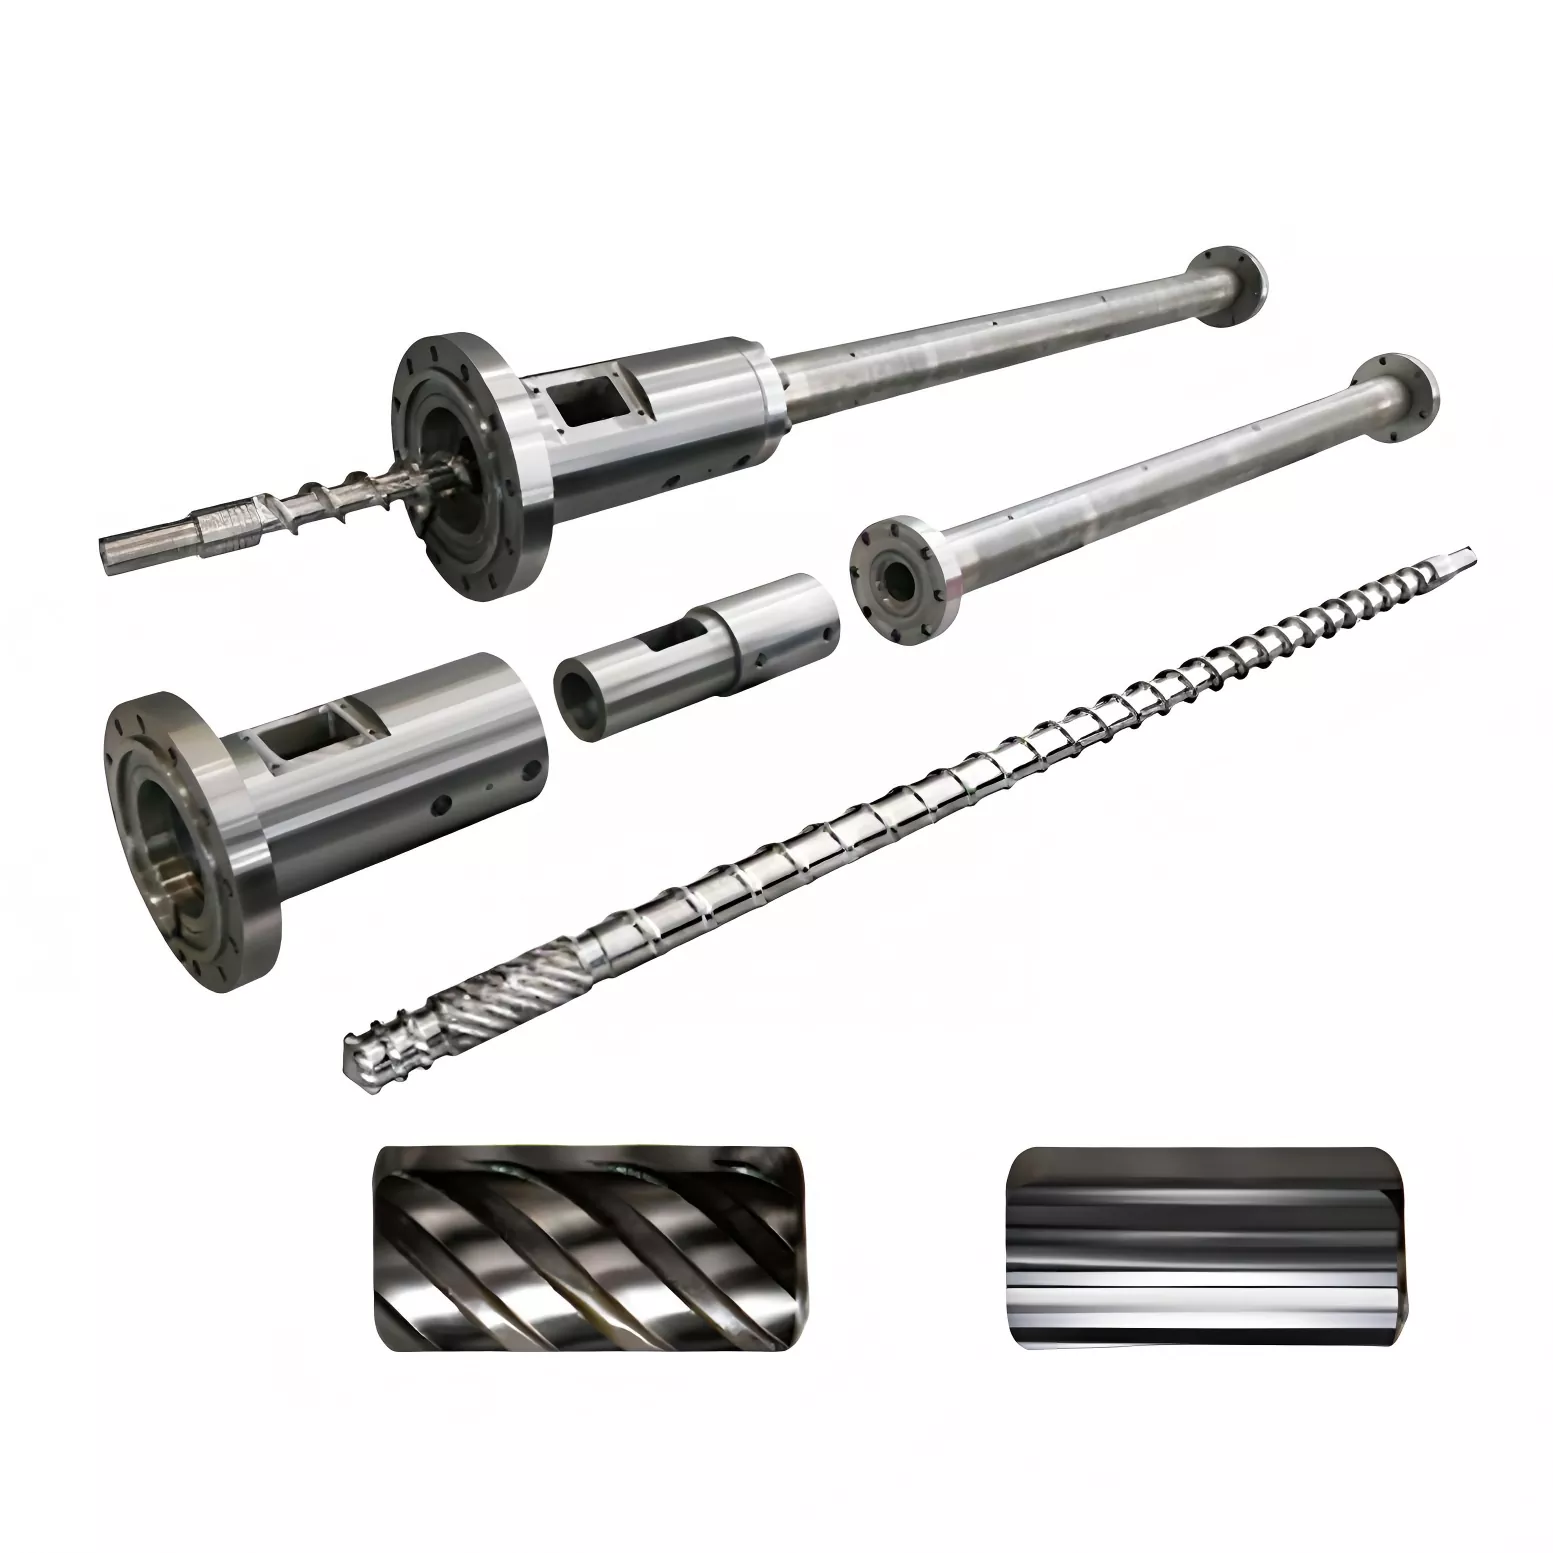
Мини-шнек экструдера
Лабораторные исследователи и группы исследований и разработок по всему миру предпочитают приобретать полные шнековые сборки мини-экструдеров у HAPPY PLASTICS Factory, чтобы исключить термическую деградацию смолы и скачки давления расплава при микро-мелкосерийном производстве. Наши прецизионные микроканалы потока поддерживают согласующий зазор микронного уровня, сокращая экспериментальное отклонение выходного сигнала на 16%.
Сотрудничество с надежным китайским производителем шнеков мини-экструдеров гарантирует постоянную точность испытаний лабораторного оборудования и настольных миниатюрных производственных линий. HAPPY PLASTICS использует передовую многоосную обработку на микро-ЧПУ и эксклюзивную технологию вакуумной закалки для производства компактных миниатюрных винтов. Эти продукты устраняют резкие скачки сдвига, уменьшают обесцвечивание материала и обеспечивают быструю смену материала в узком внутреннем пространстве ствола.
Технические характеристики и структурные стандарты
Для формирования стабильного потока расплава внутри узкой технологической полости мини-шнек экструдера HAPPY PLASTICS изготавливается в соответствии со сверхстрогими стандартами размерных допусков:
• Диапазон микронаружных диаметров:Нестандартные размеры от 8 мм до 18 мм.
• Высокопроизводительная инструментальная сталь:Полностью закаленная быстрорежущая сталь СХ51/легированная сталь DC53, подвергнутая вакуумной термообработке до однородного твердого сплава HRC 58–62.
• Ультратонкая обработка поверхности:Многоступенчатая зеркальная полировка, шероховатость поверхности Ra ≤ 0,10 мкм, что значительно снижает адгезию полимера в узких резьбовых канавках.
• Размерные допуски на микронном уровне:Допуск внешнего диаметра витка винта контролируется в пределах ±0,005 мм, чтобы избежать локальных мгновенных скачков давления.
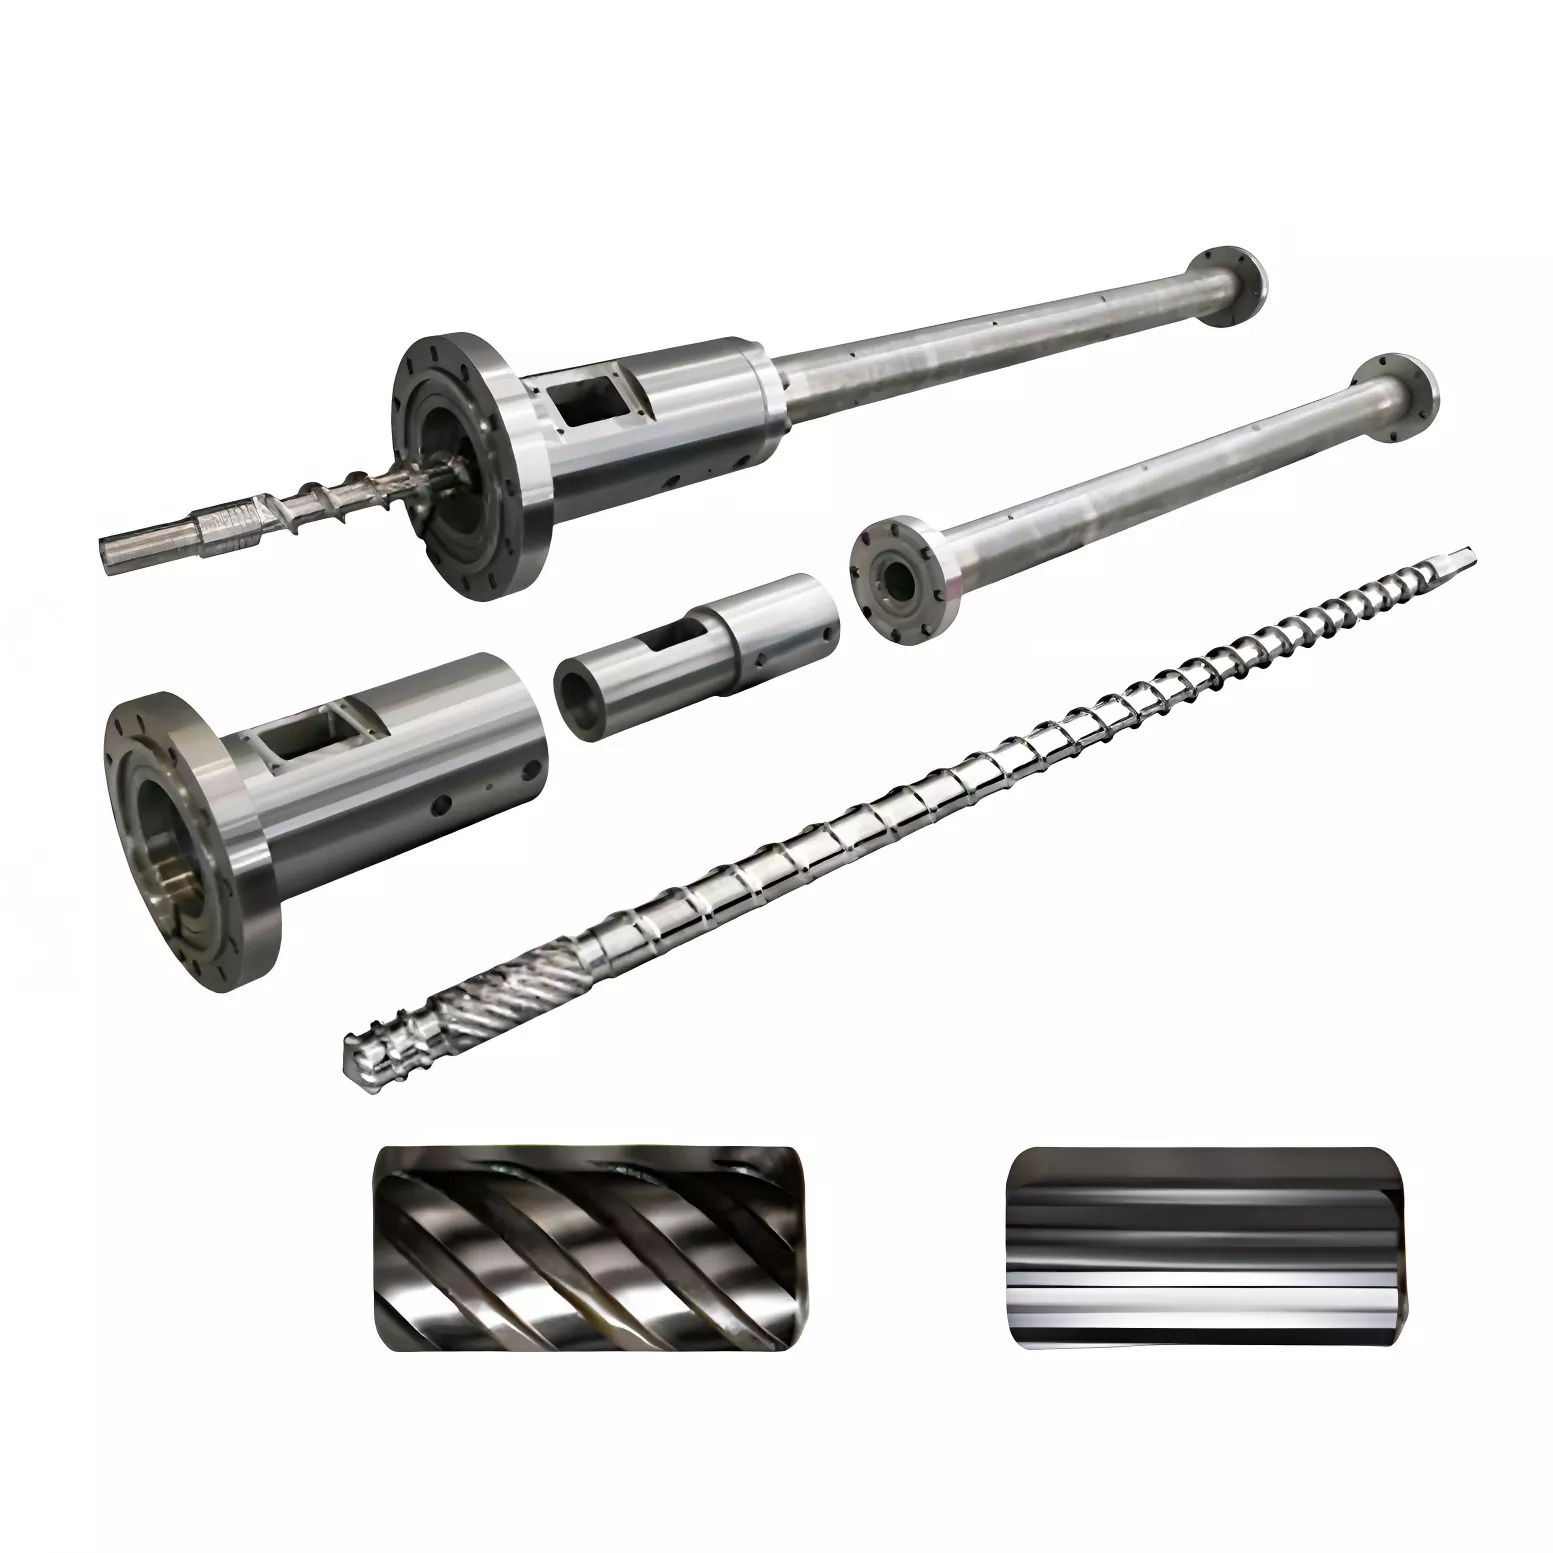
Специальное соответствие мини-винтов для сценариев высокоточного применения
Стандартные винтовые конструкции общего назначения выходят из строя после миниатюризации, что легко приводит к задержке материала или чрезмерной перегрузке крутящего момента двигателя. Индивидуальный шнек мини-экструдера, соответствующий вашим экспериментальным целям, обеспечивает равномерную и полную пластификацию сырья:
Нить для 3D-печати
Применяются расширенная секция сжатия и специальные микросмесительные элементы. Такая конструкция равномерно распределяет цветную маточную смесь и функциональные наполнители внутри полимера, создавая волокна со стабильным внешним диаметром для последующих процессов формования.
Исследование биоразлагаемых полимеров
Подложка из нержавеющей стали с инертным покрытием PVD, нанесенным методом физического осаждения из паровой фазы. Пассивный изоляционный слой предотвращает прилипание медицинских и биорассасывающихся смол к канавкам винтов, сохраняя экструдированные материалы чистыми и без загрязнения черными точками.
Рекомендации по техническому обслуживанию
Стандартизированная эксплуатация и техническое обслуживание могут предотвратить неожиданный изгиб или преждевременное истирание хрупкого шнека мини-экструдера:
• Расширенный предварительный нагрев для сохранения тепла:Мини-винты имеют тонкий стержень. Запуск двигателя до полного плавления смолы приведет к скручиванию и поломке вала. Поддерживайте постоянную температуру в течение как минимум 15 минут после достижения заданной температуры.
• Разрешается использовать только мягкий зажим:При разборке горячих шнеков настольных мини-экструдеров никогда не зажимайте хрупкий вал обычными металлическими тисками. Используйте V-образные кронштейны из меди, алюминия или мягкой древесины, чтобы зафиксировать винт, не сдавливая точные кромки скребков.
• Спецификация химической очистки:Избегайте прямого механического соскабливания каналов микропотока. Перед выключением промойте ствол акриловой смолой низкой вязкости или специальными чистящими средствами, чтобы полностью удалить остатки сырья.
Справочный стандарт оценки износа и замены
Руководители лаборатории могут определить, нуждается ли изношенный шнек мини-экструдера в заводской замене, на основании следующих экспериментальных аномальных данных в режиме реального времени:
|
Элемент мониторинга тестирования |
Нормальный лабораторный стандарт |
Критическое значение замены |
Соответствующий экспериментальный дефект |
|
Радиальный зазор от износа полета |
0,015–0,03 мм |
≥ 0,08 мм |
Нестабильно колеблющееся давление расплава |
|
Диапазон колебаний температуры расплава |
±0,5℃ |
≥ ± 4,0 ℃ |
Локальный перегрев смолы, желтые полосы на образцах |
|
Стабильность выхода экструзии |
Стабильный номинальный расход |
Падение производительности ≥15% |
Нестабильный размер микроэкструдированных профилей. |
Часто задаваемые вопросы
Вопрос: Наше сырье содержит твердый керамический порошок. Какие структурные улучшения помогут избежать быстрого истирания микровинтов?
Ответ: Керамический и металлический порошок для сырья MIM/CIM действует как мелкий абразивный песок внутри небольших бочек. Обычные азотированные поверхности сильно изнашиваются в течение нескольких недель. Для таких экспериментов по микроэкструзии с высокой абразивностью мы производим весь шнек мини-экструдера из порошковой металлургической стали, такой как CPM / Vanadis, с PVD-покрытием из нитрида титана TiN для обеспечения полной защиты рабочих поверхностей шнека.
Вопрос: Наш настольный мини-экструдер для самостоятельной сборки в лаборатории не имеет оригинальных заводских чертежей. Может ли ваша команда изменить дизайн и настроить микровинты?
А: Да. Многие университетские лаборатории и научно-исследовательские институты используют миниатюрные экструдеры собственной разработки. Вам нужно всего лишь следовать нашему контрольному списку измерений суппорта, чтобы записать основные размеры, включая конструкцию приводного хвостовика, общую длину винта и внутренний диаметр цилиндра. Наши инженеры нарисуют полные чертежи 3D CAD для вашего подтверждения перед официальной обработкой на станке с ЧПУ.
Вопрос: При использовании обычных миниатюрных винтов готовые детали из микротрубок содержат много пузырьков воздуха и внутренних пустот. Какова основная причина?
Ответ: Дефекты пузырьков воздуха обычно вызваны недостаточной степенью сжатия, соответствующей размеру частиц, или отсутствием секции декомпрессионного выхлопа для удаления влаги. Мы настраиваем мини-шнек экструдера вентилируемого типа с многоступенчатой лопастной конструкцией, которая заранее полностью сжимает сырье и выпускает захваченный воздух до того, как расплав попадет в формующую матрицу.
Доставка Упаковка Стандартная и полная гарантия на конструкцию
Все миниатюрные прецизионные винты полностью защищены, чтобы избежать деформации вала при транспортировке на большие расстояния:
• Спецификация упаковки миниатюрных деталей:Каждый готовый шнек мини-экструдера покрыт антикоррозийным маслом, запечатан внутри толстой влагонепроницаемой пластиковой трубки и подвешен в амортизирующем ящике, наполненном пеной высокой плотности, чтобы полностью исключить риск изгиба.
• 12-месячная структурная гарантия:HAPPY PLASTICS предлагает 12-месячное полное покрытие от растрескивания материала и ненормального преждевременного износа при стандартных рабочих параметрах.
Отправить запрос
Контакты
-
Адрес
№ 217, Qiaoxing East Road, Дафэн, город Цзиньтан, район Динхай, город Чжоушань, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
По вопросам о корпусе термопластавтомата, шнеке термопластавтомата, редукторе экструдера или прайс-листе оставьте нам свой адрес электронной почты, и мы свяжемся с вами в течение 24 часов.
сопутствующие товары


Новости Рекомендации