Как винтовой цилиндр литьевой формы улучшает производительность литья под давлением?
Машина для литья под давлением во многом зависит от системы шнеков и цилиндров, которая превращает твердые полимерные гранулы в однородный однородный расплав. Когда геометрия шнека, материал цилиндра, обработка поверхности, условия обработки и методы технического обслуживания правильно подобраны к конкретному применению, система может поддерживать стабильную пластификацию, предсказуемую производительность впрыска, лучшее качество расплава и сокращение производственных перерывов. АнВинтовой цилиндр для инъекционной формы Таким образом, это больше, чем просто заменяющий компонент: это важнейший технологический элемент, который напрямую влияет на стабильность формования, срок службы компонента и эффективность работы.
В этом руководстве объясняются принципы работы цилиндра шнека для литья под давлением, роль различных секций шнека, распространенные проблемы износа, важные факторы выбора, методы технического обслуживания и практические способы диагностики проблем обработки.

Оглавление
- Что такое винтовой цилиндр для литьевой формы?
- Как работает винтовой ствол?
- Каковы основные винтовые зоны?
- Почему важно качество винтового ствола?
- Какие материалы и обработка поверхности имеют значение?
- Что следует учитывать перед заказом?
- Что вызывает износ винтового ствола?
- Как можно диагностировать распространенные проблемы обработки?
- Как можно продлить срок службы?
- Стандартные и износостойкие винтовые стволы
- Часто задаваемые вопросы
- Заключительные соображения
Что такое винтовой цилиндр для литьевой формы?
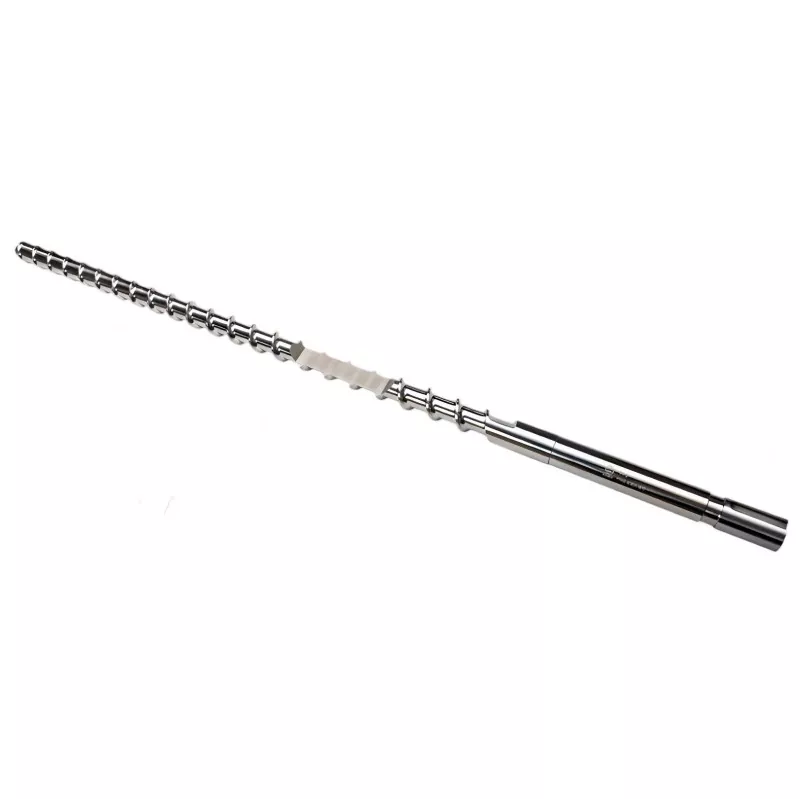
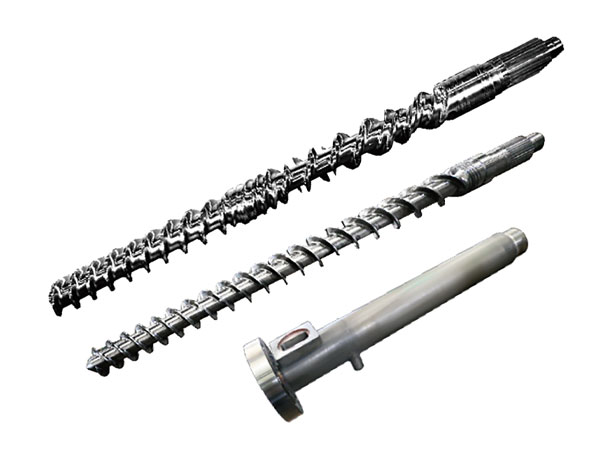
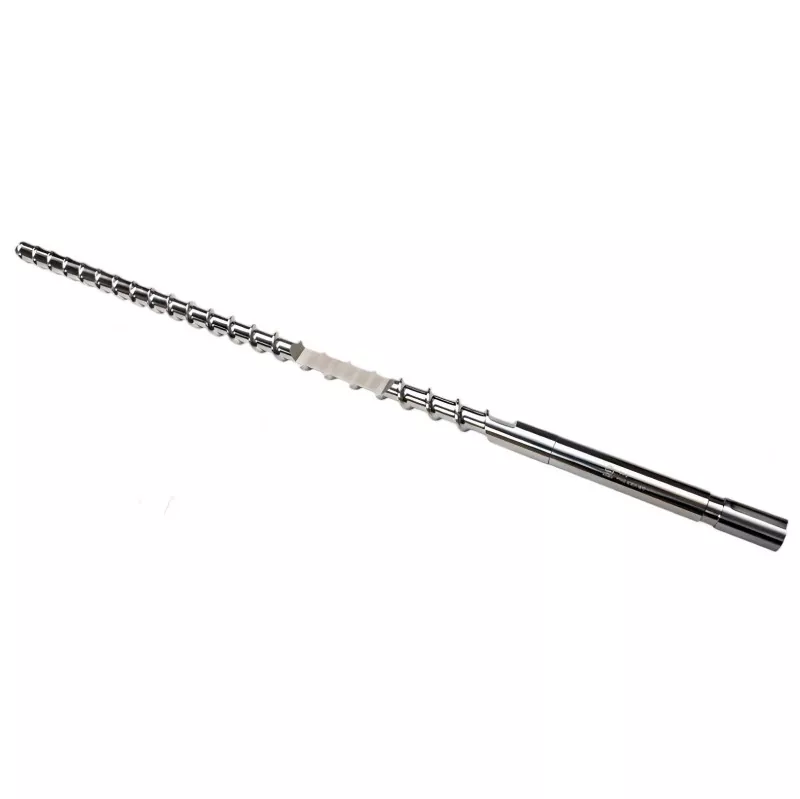
АнВинтовой цилиндр для инъекционной формыпредставляет собой первичный узел пластификации внутри термопластавтомата. Он состоит в основном из вращающегося винта, установленного внутри нагретого ствола. Вместе эти компоненты транспортируют полимерные гранулы вперед, применяют механический сдвиг, передают тепло, плавят материал, перемешивают его и готовят контролируемую дозу для впрыска в форму.
Винтовой ствол должен выполнять одновременно несколько функций. Он должен последовательно обрабатывать материал при работе в условиях повышенных температур, давления, трения и повторяющихся механических нагрузок. Поэтому его внутренние размеры и геометрия шнека должны быть совместимы с машиной и обрабатываемым материалом.
Подходящая система помогает поддерживать стабильную подготовку расплава. Неподходящая или сильно изношенная система может привести к нестабильному размеру порции, увеличению времени восстановления, плохому перемешиванию, чрезмерным утечкам по витку шнека, нестабильной температуре расплава и более высокому проценту брака.
Как работает винтовой ствол?
Во время типичного цикла формования пластиковые гранулы попадают в секцию подачи барабана. Вращение шнека перемещает материал вперед, а нагреватели, окружающие цилиндр, обеспечивают тепловую энергию. Трение и вязкая диссипация, возникающие при вращении шнека, также способствуют плавлению.
По мере продвижения полимера вперед шнек сжимает и гомогенизирует его. Постепенно образуется ванна расплава, а нерасплавленные частицы постепенно внедряются в расплав. Затем шнек дозирует необходимое количество материала перед своим кончиком. Во время впрыска шнек движется вперед, как плунжер, и проталкивает подготовленный расплав через сопло в форму.
Ключевой момент:Вращение винта – это не просто транспортное действие. Геометрия шнека, сжатие, время пребывания, температура цилиндра, противодавление и скорость вращения взаимодействуют, определяя, насколько эффективно пластифицируется полимер.
Поскольку каждый полимер ведет себя по-разному при нагревании и сдвиге, конструкцию шнека следует учитывать вместе с рецептурой смолы и процессом формования. Для материалов, содержащих абразивные наполнители, может потребоваться существенно иная защита от износа, чем для стандартных ненаполненных термопластов.
Каковы основные винтовые зоны?
Большинство обычных шнеков для литья под давлением можно разделить на три функциональные зоны. Их точные размеры варьируются в зависимости от конструкции и применения шнека, но каждая зона вносит свой вклад в общий процесс пластификации.
| Винтовая зона | Основная функция | Типичная проблема |
|---|---|---|
| Зона подачи | Принимает и транспортирует твердые гранулы. | Плохое кормление или мостик. |
| Зона сжатия/перехода | Сжимает гранулы и способствует плавлению. | Чрезмерный сдвиг или неполное плавление. |
| Зона измерения | Гомогенизирует и дозирует расплав. | Плохое смешивание или нестабильное дозирование. |
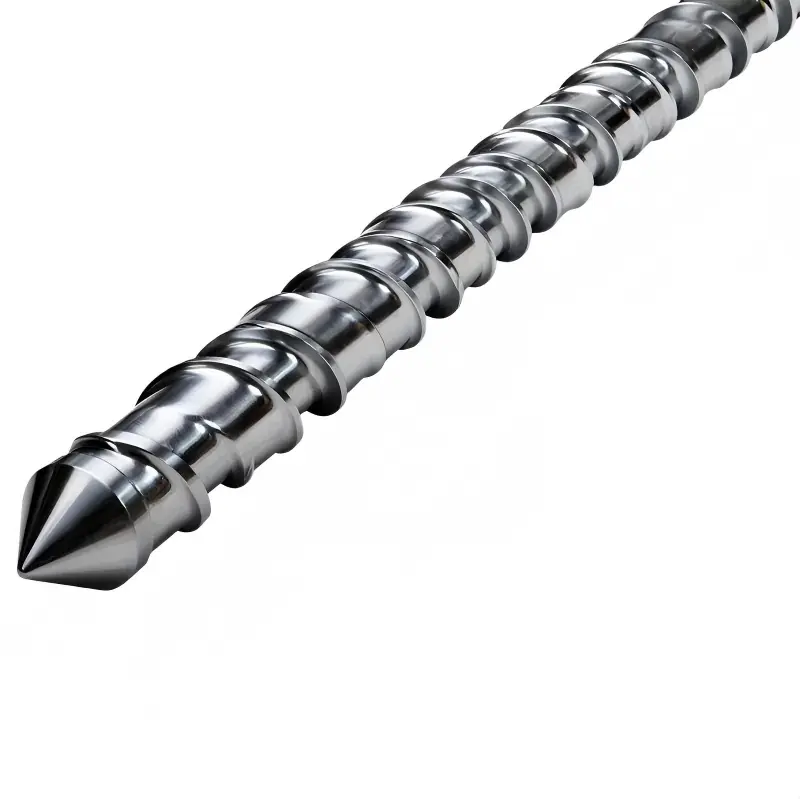
Винтовой наконечник и узел стопорного кольца также важны, поскольку они помогают контролировать движение расплава во время извлечения и впрыска. Чрезмерный зазор, поврежденные компоненты или неподходящая конструкция могут повлиять на выдерживание давления и стабильность выстрела.
Почему важно качество винтового ствола?
Шнековый ствол имеет прямую связь с повторяемостью пластификации. Даже если литьевая машина, форма и смола не изменились, сильно изношенный цилиндр шнека может изменить способ обработки материала.
- Более последовательная пластификация:Правильная геометрия шнека помогает добиться более предсказуемого плавления.
- Улучшена стабильность выстрела:Контролируемое дозирование и снижение внутренних утечек обеспечивают повторяемую подготовку порций.
- Улучшенная обработка материалов:Правильные свойства поверхности могут снизить преждевременный износ при обработке сложных смесей.
- Сокращение времени незапланированных простоев:Правильно выбранный компонент может помочь избежать частой замены, вызванной ускоренным износом.
- Управление процессом:Постоянные размеры шнека и цилиндра облегчают создание воспроизводимых условий обработки.
Для крупносерийного производства эти факторы могут стать существенными, поскольку небольшие изменения повторяются в течение тысяч или миллионов циклов формования. Поэтому винтовой цилиндр следует оценивать как часть целостной производственной системы, а не как изолированную механическую запчасть.
Какие материалы и обработка поверхности имеют значение?
Конструкция шнекового ствола должна учитывать перерабатываемую смолу и добавки. Общие инженерные соображения включают выбор базовой стали, твердость, коррозионную стойкость, стойкость к истиранию, азотирование, наплавку и другие поверхностные или биметаллические решения.
Стандартные термопласты могут создавать относительно умеренные условия износа, в то время как армированные стекловолокном, минеральные, огнестойкие или другие высоконаполненные соединения могут быть значительно более требовательными. Некоторые полимеры и добавки также могут создавать проблемы, связанные с коррозией, при повышенных температурах.
Краткий обзор материальных соображений
- Материалы без наполнителей: обратите внимание на точность размеров и общую долговечность.
- Абразивнонаполненные материалы: приоритет отдается износостойкой конструкции.
- Коррозионные составы: рассмотрите возможность применения коррозионностойких материалов или защитной обработки.
- Высокотемпературные полимеры: проверьте совместимость материала с предполагаемым диапазоном обработки.
Правильный выбор зависит от реальных условий производства. Прежде чем выбирать материалы или способы обработки, следует учитывать марку смолы, процентное содержание наполнителя, температуру обработки, производительность, скорость шнека, давление и ожидаемое время работы.
Что следует учитывать перед заказом?
Одной из наиболее распространенных проблем при покупке является заказ шнека с указанием только модели машины или диаметра шнека. Хотя эти детали полезны, они могут не дать достаточно информации для точного производства.
- Марка и модель машины:Подтвердите точную конфигурацию машины.
- Диаметр винта:Точно соблюдайте требования к размерам.
- Длина винта и соотношение L/D:Они влияют на время пребывания и пластифицирующее поведение.
- Обрабатываемый материал:Определите смолу и любые абразивные или коррозийные добавки.
- Требования к выходу:Учитывайте вес дроби, время цикла и ожидаемый объем производства.
- Геометрия винта:Просмотрите степень сжатия, конструкцию полета, требования к микшированию и другие особенности приложения.
- Конфигурация ствола:Проверьте загрузочное отверстие, зоны нагрева, интерфейс сопла и размеры со стороны машины.
- Защита от износа:Выберите подходящий материал или обработку в зависимости от условий обработки.
Для заменяемого компонента предоставление чертежей, размеров, фотографий, существующих спецификаций винтов и информации о смоле может значительно снизить риск несоответствия размеров или применения.
Что вызывает износ винтового ствола?
Износ является нормальной проблемой при литье под давлением, но его скорость существенно различается в зависимости от применения. Абразивные наполнители, загрязненный материал, чрезмерные температуры, неправильные методы очистки, несоосность и неподходящие условия обработки — все это может способствовать ускоренному разрушению.
| Симптом | Возможная причина | Полезная проверка |
|---|---|---|
| Увеличение времени восстановления | Снижение эффективности пластификации или износ | Проверьте скорость винта, температуру и зазоры. |
| Вариант выстрела | Возможная утечка или проблемы со стопорным кольцом. | Осмотрите наконечник винта и обратный клапан. |
| Плохая консистенция цвета | Недостаточное смешивание или деградация материала | Проверьте конструкцию винта и тепловой профиль. |
| Металлические частицы или загрязнения | Механический износ или повреждение поверхности | Остановитесь и осмотрите узел пластификации. |
Измерения более надежны, чем только визуальный осмотр. Во время планового технического обслуживания проверка размеров витка винта, внутреннего диаметра цилиндра, зазоров и сопутствующих компонентов может помочь определить, подходит ли ремонт или замена.
Как можно диагностировать распространенные проблемы обработки?
При изменении характеристик формования немедленная замена цилиндра шнека не всегда является правильным первым шагом. Систематическое расследование может помочь определить, связана ли проблема с узлом пластификации, настройками процесса, состоянием материала или другим компонентом машины.
Начните с регистрации измеримых изменений, таких как время восстановления, подушка, давление впрыска, температура расплава, изменение впрыска, положение винта и время цикла. Сравните эти наблюдения с историческими данными о добыче, если таковые имеются.
Затем проверьте процесс сушки и подачи смолы. Влага, загрязнение, неправильный материал или непостоянная подача гранул могут вызвать симптомы, похожие на механические проблемы.
Если условия процесса стабильны, проверьте шнек, цилиндр, наконечник винта, контрольное кольцо, сопло и соответствующие компоненты. Чрезмерный зазор между шнеком и цилиндром может снизить эффективность пластификации и дозирования. Поврежденный обратный клапан также может привести к нестабильному поведению при выстреле.
Практическая последовательность устранения неполадок:
Данные процесса → состояние материала → температурный профиль → работа шнека → измерения шнека/цилиндра → проверка компонентов → корректирующие действия.
Как можно продлить срок службы?
Хорошее техническое обслуживание не устраняет износ, но может помочь предотвратить ненужные повреждения и сделать замену компонентов более предсказуемой.
- Используйте правильную смолу и избегайте загрязнения посторонними материалами.
- Следуйте соответствующим процедурам запуска и остановки для обрабатываемого полимера.
- Избегайте ненужных скоростей винта и температур обработки.
- Отслеживайте необычные изменения времени восстановления и поведение давления.
- Осмотрите наконечник винта и проверочное кольцо во время планового технического обслуживания.
- Измерьте размеры винта и ствола, а не полагайтесь исключительно на внешний вид.
- При замене материалов используйте подходящие процедуры продувки.
- Ведите учет рабочего времени, обработанных материалов и работ по техническому обслуживанию.
Профилактический осмотр особенно ценен для производственных линий, которые непрерывно обрабатывают абразивные материалы. Раннее обнаружение постепенных изменений размеров может помочь производственным группам спланировать ремонт или замену оборудования во время планового простоя, а не после неожиданного сбоя.
Стандартные и износостойкие винтовые стволы
Не существует универсальной конфигурации шнекового цилиндра для каждого случая литья под давлением. Стандартная конструкция может подойти для материалов общего назначения, а более износостойкое решение может быть оправдано для требовательных соединений.
| Рассмотрение | Универсальное приложение | Износостойкое применение |
|---|---|---|
| Материал | Часто неудовлетворенные или умеренно требовательные | Часто стекло, минеральные или другие абразивные соединения. |
| Приоритет | Сбалансированная производительность и стоимость | Износостойкость и долговечность эксплуатации |
| Обслуживание | Плановый осмотр | Более тщательный контроль размеров и износа |
Наиболее экономичный вариант следует оценивать на протяжении всего периода эксплуатации. Более низкая первоначальная цена компонента может не отражать минимальные общие эксплуатационные затраты, если деталь быстро изнашивается или вызывает частые перерывы в производстве.
Часто задаваемые вопросы
Каково основное назначение шнекового цилиндра для литья под давлением?
Его основная цель — транспортировать, плавить, смешивать, гомогенизировать и дозировать полимер перед инъекцией. Шнек и цилиндр работают вместе, чтобы подготовить контролируемый объем расплава для каждого цикла формования.
Как узнать, что винтовой ствол нуждается в замене?
Типичные предупреждающие знаки включают увеличение времени восстановления, нестабильный размер порции, нестабильное качество расплава, чрезмерную утечку, ненормальный износ или измеримый размерный зазор, выходящий за пределы спецификации машины или компонента. Правильные измерения предпочтительнее, чем оценка состояния только по внешнему виду.
Может ли одна винтовая конструкция обрабатывать любой тип пластика?
Нет. Различные полимеры имеют разные характеристики плавления, термическую чувствительность, вязкость и требования к смешиванию. Шнек, разработанный для определенного семейства материалов, может не обеспечить оптимальную производительность при использовании другого состава.
Почему стеклонаполненные материалы требуют особого внимания?
Стеклянные волокна являются абразивными и могут ускорить износ скребков шнека, поверхностей цилиндра и других пластифицирующих компонентов. Для непрерывной обработки абразивных смесей могут подходить износостойкие материалы или обработка поверхности.
Влияет ли скорость шнека на срок службы ствола шнека?
Скорость шнека влияет на сдвиг, выделение тепла, производительность и механическую рабочую среду. Чрезмерная или неподходящая скорость может привести к ненужным термическим или механическим нагрузкам, поэтому условия эксплуатации следует устанавливать в соответствии с материалом и машиной.
Какую информацию я должен предоставить при запросе на замену винтового ствола?
Полезная информация включает производителя и модель машины, диаметр шнека, длину шнека или соотношение L/D, существующий чертеж шнека, если таковой имеется, размеры ствола, тип смолы, содержание наполнителя, температуру обработки, вес дроби и производственные требования. Фотографии и габаритные размеры также могут помочь подтвердить конфигурацию.
Заключительные соображения
АнВинтовой цилиндр для инъекционной формыиграет фундаментальную роль в литье под давлением, поскольку определяет, насколько эффективно и последовательно полимер преобразуется из гранул в пригодный для использования расплав. Геометрия шнека, состояние цилиндра, выбор материала, защита от износа, рабочие параметры и техническое обслуживание — все это влияет на конечный результат.
Для покупателей и инженеров-технологов наиболее важным уроком является определение компонента в соответствии с фактическим применением, а не выбор его только по диаметру или названию машины. Понимание смолы, условий производства, среды износа и требуемой производительности может привести к выбору более подходящего шнекового цилиндра и более предсказуемому процессу формования.
Ищете надежное решение для винтовых стволов?
ЧЖОУШАНЬ СЧАСТЛИВОЕ ПЛАСТМАССОВОЕ МАШИННОЕ ОБОРУДОВАНИЕ, ООО.специализируется на компонентах оборудования для обработки пластмасс и может оказывать поддержку клиентам, предлагая шнеки и цилиндры для различных применений литья под давлением. Предоставление подробной информации о машине и материалах является эффективным первым шагом на пути к определению подходящей конфигурации.
Вам нужен шнековый цилиндр для термопластавтомата? Связаться с намичтобы обсудить характеристики вашей машины, обрабатываемый материал, требования к размерам и потребности применения.
Похожие новости
- Что такое безгалогенный винт и почему он важен при обработке пластмасс?
- Что делает конический двухшнековый шнек и цилиндр надежным для требовательной экструзии пластика?
- Как выбрать правильный винт для литьевой машины Chen Hsong?
- Как головка литьевого винта улучшает пластифицирующие свойства при литье под давлением?
- Как биметаллический винт литьевых машин улучшает производительность обработки пластмасс?
- Как ствол литьевой машины Chen Hsong улучшает производительность литья под давлением?
Оставьте мне сообщение