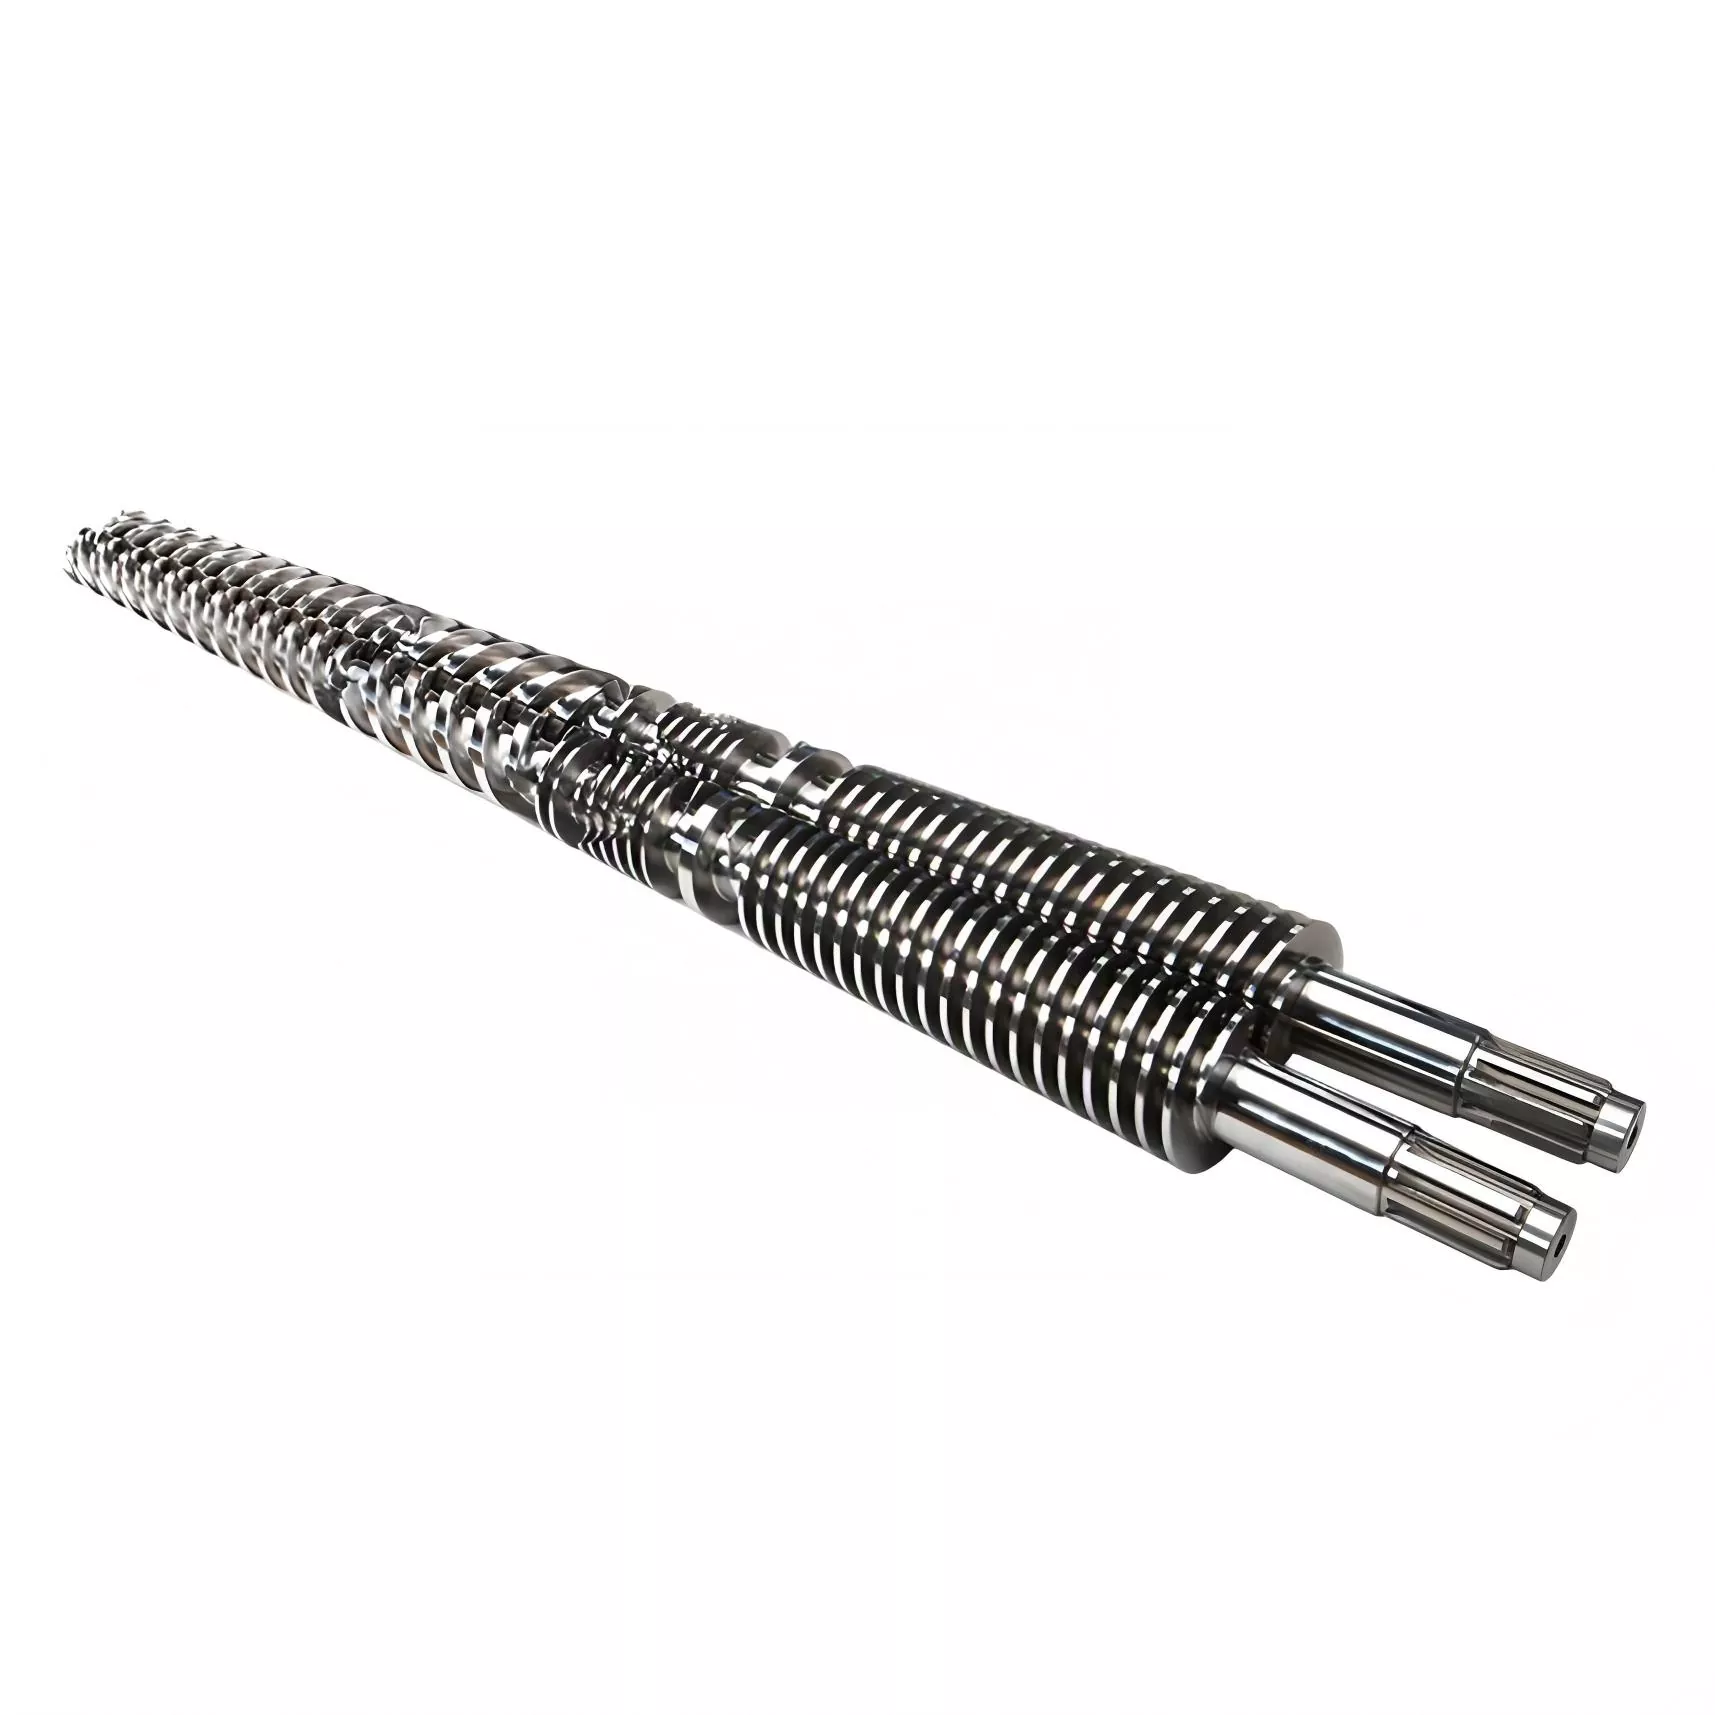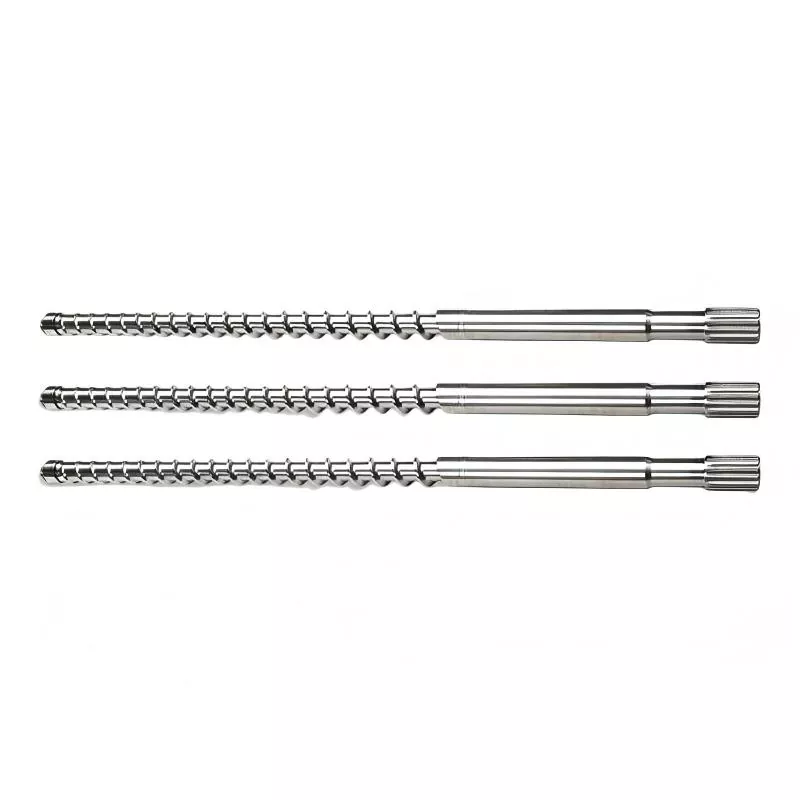
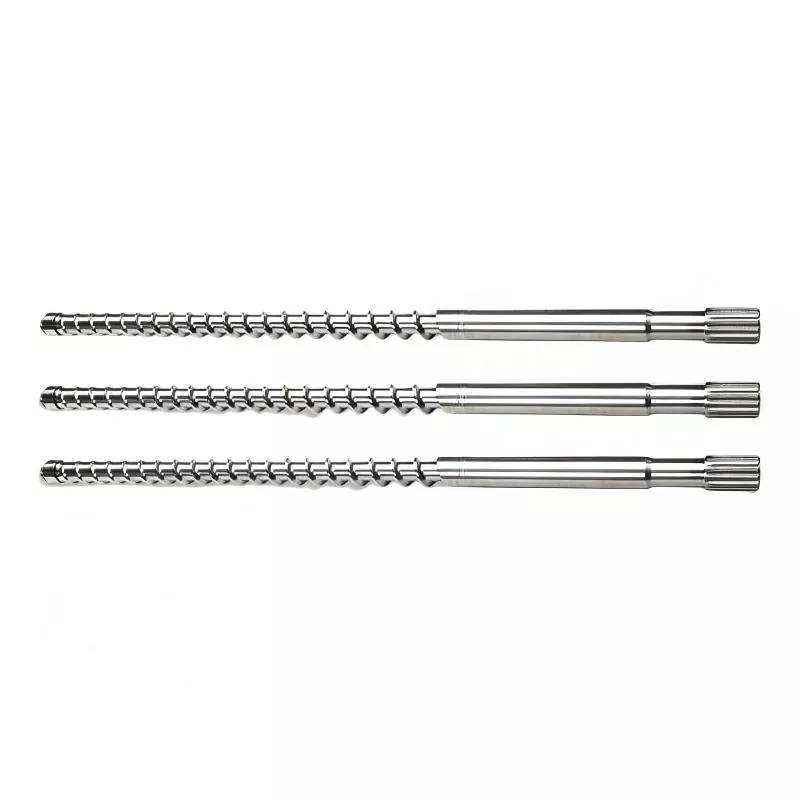
Пластиковый винт для литья под давлением
Добро пожаловать на покупку высококачественного винта для литья пластмасс под давлением от HAPPY PLASTICS, мы являемся надежным производителем в Китае. Этот продукт может значительно повысить общую эффективность производства. Наши специально разработанные геометрические профили обеспечивают гомогенность расплава и стабилизируют постоянство веса от порции к порции, сокращая процент бракованного формования до 18%.
Использование надежного китайского производителя винтов для литья пластмасс под давлением гарантирует бесперебойную стабильную работу вашей производственной линии. HAPPY PLASTICS использует высокоточное пятиосное фрезерование с ЧПУ и передовую наплавку биметаллических сплавов для производства винтов с длительным сроком службы. Эти продукты устраняют истирание рабочей поверхности, снижают энергопотребление и устраняют дефекты черных пятен при смене материала и смене цвета.
Структурные конфигурации
Чтобы поддерживать стабильную работу при сложных термических и механических нагрузках, винт для литья пластмасс HAPPY PLASTICS подвергается целенаправленной металлургической обработке в соответствии с различными формовочными смолами:
• Азотированная сталь SACM645 (38CrMoAlA):Глубокое газовое азотирование в течение 72 часов, твердость поверхности ≥ 950 HV, эффективная глубина азотирования 0,5–0,7 мм. Идеально подходит для неабразивных пластиков общего назначения, таких как ПП, ПЭ и АБС.
• Полностью закаленная сталь SKD61 и DC53:Обработан вакуумной термообработкой до твердости HRC 56–60, обладает превосходной стойкостью к крутящему моменту, подходит для жестких прозрачных смол, включая ПК и ПММА.
• Биметаллическая оболочка из карбида вольфрама:Слой сплава толщиной 1,5–2,0 мм, наплавленный дуговой сваркой на вершинах шнековых скребков, твердость HRC 62–65, эффективно противостоит истиранию, вызываемому 30–50% пластиками, армированными стекловолокном.
• Допуск прямолинейности вала:Прямолинейность по всей длине контролируется на уровне менее 0,02 мм, чтобы избежать одностороннего трения и повреждения внутренних стенок цилиндра царапинами.
Подбор подходящего профиля шнека к формовочной смоле
Общие стандартные профили винтов легко вызывают износ компонентов и снижение эффективности цикла. Выбор винта для машины для литья пластмасс под давлением в соответствии с вашим сырьем может продлить срок службы и сократить циклы формования:
Винт градиентного сжатия (длинная переходная секция)
Переходная зона составляет 40–50% общей длины шнека, обеспечивая постепенную передачу тепла. Идеально подходит для термочувствительных кристаллических пластиков, таких как ПВХ и ПОМ, что позволяет избежать чрезмерного локального сдвига и предотвращает пожелтение готовой продукции.
Резкий переходной винт (короткий переходной участок)
Всего 1–2 шага быстрого сжатия, специально разработанные для аморфных смол с четкой температурой плавления, таких как нейлон PA66 и ПЭТ. Он обеспечивает быстрое плавление и позволяет избежать закупорки твердыми частицами.
Барьерный винт
Добавлена вспомогательная барьерная решетка для разделения нерасплавленных твердых гранул и расплавленного расплава на независимые каналы потока. Он полностью исключает нерасплавленные частицы при высокоскоростном производстве упаковки и повышает производительность на 22%.
Характеристики ежедневного обслуживания и эксплуатации
Стандартизированные правила эксплуатации могут эффективно предотвратить преждевременную усталостную деформацию винта машины для литья пластмасс под давлением:
• Запретить холодный запуск:Не запускайте двигатель впрыска сразу после того, как нагреватели достигнут заданной температуры. Поддерживайте термическую выдержку в течение 15–20 минут, чтобы полностью расплавить остатки пластика в зазорах между корнями винтов и избежать разрушения вала винта при высоком крутящем моменте.
• Стандарт операции щелочной продувки:При переходе с коррозийных смол (огнестойких АБС, ПВХ) на обычные пластмассы немедленно промойте ствол высокомолекулярным ПММА или специальным промывочным составом для нейтрализации кислых летучих газов.
• Ограничить линейную скорость вращения для наполненных материалов:При обработке стеклопластиков следует контролировать линейную скорость поверхности шнека ниже 0,2 м/с. Чрезмерно быстрое вращение ускорит истирание стекловолокна и сократит срок службы биметаллических скребков.
Стандарт оценки замены изношенных винтов
Заводы могут оценить, нуждается ли винт машины для литья пластмасс под давлением в замене, на основе производственных данных в режиме реального времени, чтобы избежать внезапного отказа оборудования:
|
Объект обнаружения |
Нормальный Стандарт |
Критическое значение замены |
Соответствующий дефект литья |
|
Радиальный зазор между лёткой и стволом |
0,03 мм – 0,06 мм |
≥ 0,15 мм |
Сильное обратное течение расплава, нестабильное время пластификации. |
|
Колебание длины подушки расплава |
±0,5 мм |
≥ ±3,0 мм |
Нестабильный вес детали, частые короткие выстрелы |
|
Радиальное биение вала (прямолинейность) |
≤ 0,02 мм |
≥ 0,08 мм |
Локальная царапина на внутренней стенке ствола, черные пятна из-за металлических примесей |
Часто задаваемые вопросы
Вопрос: При формовании высокопоточного ПП обычными шнеками на готовых изделиях появляются нерасплавленные частицы и серебряные полосы. Какова основная причина?
Ответ: Эта проблема возникает из-за несоответствия соотношения L/D и профиля сжатия для смолы с высокой текучестью. Сырье проходит через секцию подачи слишком быстро и не может равномерно поглощать тепло от нагревателя бочки. Замена на специальный шнек для литья пластмасс под давлением барьерного типа позволяет физически разделить твердую и расплавленную фазы; все гранулы проходят через узкий зазор для полной пластификации, тщательно устраняя косметические дефекты поверхности.
Вопрос: Как очистить затвердевшие остатки пластика на витках винта, не повредив биметаллическое покрытие?
Ответ: Никогда не используйте газовые горелки для сжигания пластика. Локальный перегрев приведет к разрушению кристаллической структуры термообработанного металла и снижению твердости слоя биметаллического сплава. Вытащите винт, пока он еще горячий, затем очистите остатки с помощью медной проволочной сетки, латунных щеток или алюминиевых скребков. Для твердых конструкционных пластмасс поместите винт в печь при температуре ниже 350°C, чтобы размягчить смолу, не повреждая при этом сталь основного инструмента.
Вопрос: Производственная линия смешивает 80% стандартного АБС-пластика и 20% стеклонаполненного нейлона. Как выбрать между азотированным винтом и биметаллическим винтом?
О: Если материалы из стекловолокна используются даже изредка, обычные азотированные винты быстро изнашиваются, как только стирается тонкий азотированный слой толщиной 0,5 мм. Стеклянные волокна действуют как абразивная среда, быстро очищая мягкую стальную основу под ней. На смешанных производственных линиях должны использоваться биметаллические винты для литья пластмасс под давлением. Плакировка из карбид-вольфрамового сплава защищает верхние части крыльев во время формования нейлона, а также стабильно работает при ежедневном производстве АБС-пластика.
Отправить запрос
Контакты
-
Адрес
№ 217, Qiaoxing East Road, Дафэн, город Цзиньтан, район Динхай, город Чжоушань, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
По вопросам о корпусе термопластавтомата, шнеке термопластавтомата, редукторе экструдера или прайс-листе оставьте нам свой адрес электронной почты, и мы свяжемся с вами в течение 24 часов.
сопутствующие товары


Новости Рекомендации