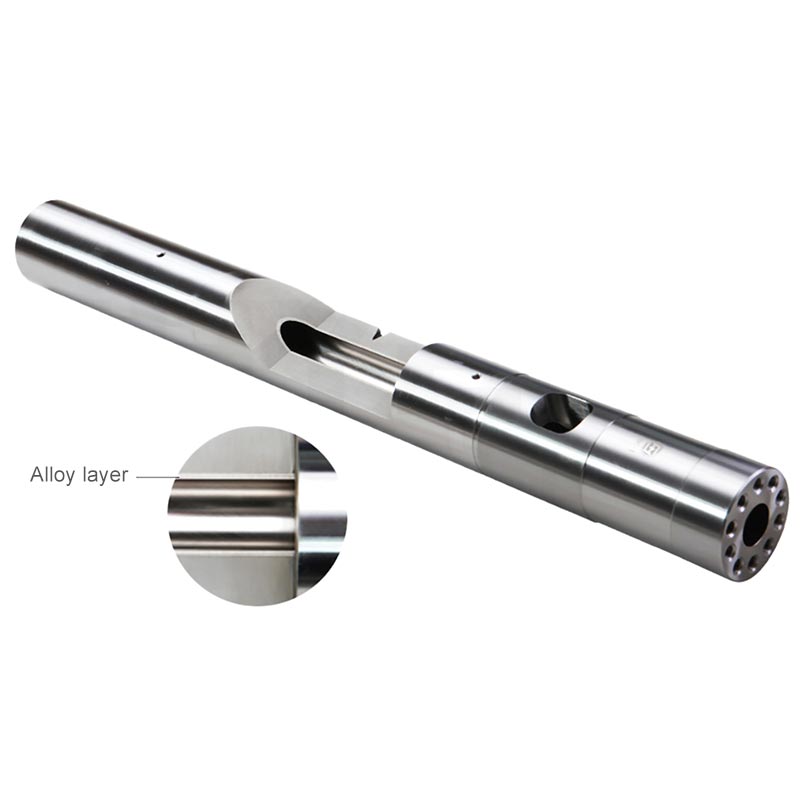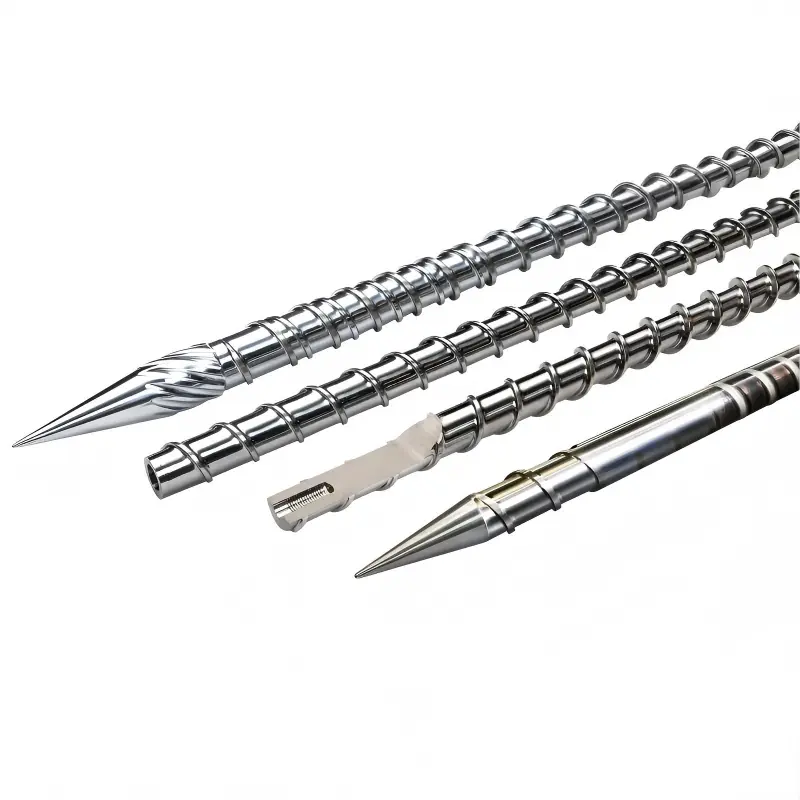
Биметаллический винт PTA
Нефтехимические заводы и производственные линии полимеризации полиэфира большой производительности по всему миру, которым необходимо избегать преждевременного истирания шнека, могут добиться значительной модернизации производства, приняв высокопроизводительный биметаллический винт PTA от HAPPY PLASTICS Factory. Специально разработанный для суровых коррозионных и абразивных условий работы при производстве очищенной терефталевой кислоты (ПТА) и последующей полимеризации ПЭТ/ПБТ, этот шнек имеет металлургически интегрированную структуру оболочки из суперсплава, а его срок службы может достигать 3 раз по сравнению с обычными азотированными шнеками.
Сотрудничая с профессиональным китайским производителем сверхмощных биметаллических винтов PTA, непрерывные производственные линии позволяют избежать дорогостоящего внепланового технического обслуживания. HAPPY PLASTICS использует прецизионную кованую подложку из высокопрочного сплава + автоматическую плазменную наплавку PTA + высокоточный интегрированный процесс шлифования резьбы с ЧПУ. Структура из двух материалов может противостоять сильному соскабливанию кристаллического порошка ПТА, высокотемпературному сдвигу расплавленного полиэстера и химической коррозии следов кислых промежуточных продуктов, таких как п-толуиловая кислота.
Опасные условия труда PTA
Обработка необработанного порошка ПТА и последующих полиэфирных продуктов сталкивается с тремя серьезными факторами износа: рабочая температура выше 280 ℃, сильное истирание твердых кристаллических частиц и кислотная летучая коррозия. Обычные азотированные винты в такой среде быстро изнашивают закаленную поверхность, что приводит к разрушению зубьев винта и колебаниям давления расплава.
Наши биметаллические винты PTA имеют структуру из двухслойного композитного материала с высокой прочностью соединения:
• Основная подложка:Поковки из высокопрочной легированной стали (42CrMo и специальная штамповая сталь), общая закалка и отпуск, отличная прочность на скручивание, противоусталостное растрескивание при непрерывной работе с высоким крутящим моментом.
• Износостойкий поверхностный слой:Автоматическая плазменная сварка наносит покрытие из суперсплава на основе кобальта/никеля высокой плотности на верхнюю и боковые стороны зубьев винта. Плотный беспористый защитный слой сохраняет стабильный размер и твердость при длительной эксплуатации с высокими нагрузками.
Таблица выбора материалов из суперсплава
Мы предлагаем несколько марок биметаллических сплавов для наплавки для различных условий износа и коррозии на линиях по производству полиэстера:
|
Марка сплава |
Основной состав сплава |
Твердость поверхности |
Максимальная рабочая температура |
Применимые сценарии |
|
Со-база класса А |
Co-Cr-W Кобальт-Хром-Вольфрамовый Сплав |
48–54 HRС |
≤450℃ |
Сильная кислотная коррозия от п-толуиловой кислоты, секции высокотемпературной поликонденсации |
|
Ni-основание класса B |
Композит Ni-Cr-B-Si + WC из карбида вольфрама |
58–64 HRc |
≤400℃ |
Сильное истирание из-за подачи необработанного кристаллического ПТА, модификации полиэстера, армированного стекловолокном. |
|
Fe-основание класса C |
Сплав с высоким содержанием хрома и молибдена |
55–60 HRС |
≤350 ℃ |
Традиционная экструзия ПЭТ/ПБТ после обработки, низкая/средняя коррозия, небольшое количество добавок. |
Оптимизированный структурный дизайн
Каждый комплект биметаллических винтов PTA изготавливается с использованием передовых технологий обработки для оптимизации потока материала и долгосрочной стабильности работы:
• Полная защита боковой поверхности зуба из сплава:Обычные производители наплавляют тонкий сплав только на верхнюю часть зубьев винта. Наша плазменная технология PTA полностью покрывает суперсплавом гребень зуба и обе рабочие поверхности, защищая зону зазора от абразивного истирания обратным потоком расплава.
• Сбалансированная теплопроводность:Однородная микроструктура биметаллического покрытия улучшает теплопроводность внутри канала расплава, формирует стабильное температурное поле, устраняет локальные перегревы и предотвращает пожелтение и термическую деградацию полиэстера.
• Многоосевое прецизионное шлифование резьбы с ЧПУ:После наплавки сплава профиль винта обрабатывается многоосным шлифовальным станком с ЧПУ, допуск на размер между зубьями контролируется в пределах ± 0,015 мм, зеркальная поверхность проточного канала Ra ≤ 0,2 мкм.
Полный набор строгих стандартов заводского контроля
• Обязательства по нулевому дефекту:Все готовые биметаллические винты PTA проходят полную проверку перед упаковкой и доставкой, чтобы гарантировать безопасную эксплуатацию оборудования для поликонденсации высокого давления.
• Капиллярный контроль (DPI):100% полное обнаружение всех наплавляемых поверхностей сплавов для проверки микропор, точечных отверстий и термических трещин, создания полного противокислотного коррозионного барьера.
• Ультразвуковое обнаружение интерфейса склеивания:Проверьте полное металлургическое соединение слоя суперсплава и стальной основы, убедитесь в отсутствии отслаивания при сильном механическом воздействии.
• Калибровка динамического баланса:Длинные высокоскоростные винты используют специальное оборудование для динамической балансировки, чтобы устранить вибрацию вращения, избежать износа внутренней стенки цилиндра.
Часто задаваемые вопросы
Вопрос: Почему обычные азотированные винты быстро изнашиваются при транспортировке необработанного кристаллического порошка PTA?
О: При газовом азотировании образуется только тонкий закаленный слой толщиной 0,5–0,7 мм. Острые кристаллические частицы ПТА быстро стирают тонкий защитный слой на участках подачи и сжатия. Как только мягкая основная сталь подвергается воздействию, она подвергается быстрому истиранию и коррозии органическими кислотами. В наших биметаллических винтах PTA используется интегрированный слой плавленого сплава толщиной 1,5–2,5 мм, равномерная твердость от поверхности до внутреннего слоя, срок службы в несколько раз дольше, чем у стандартных азотированных винтов.
Вопрос: Может ли ваш завод производить соответствующие сменные винты для крупных европейских и американских реакторов поликонденсации?
А: Да. Мы создаем полную техническую базу данных, включая полноразмерные чертежи и параметры приводных шлицев основных мировых брендов нефтехимического и экструзионного оборудования. Для старых или полностью изготовленных по индивидуальному заказу нестандартных винтов мы можем предоставить подробные формы измерений или изготовить полностью взаимозаменяемые детали для прямой замены в соответствии с вашими техническими чертежами САПР.
Вопрос: Как биметаллический шнек позволяет избежать разрушения полиэстера на этапе постконденсационной экструзии?
Ответ: Разрушение полиэфира при последующей поликонденсации в основном вызвано чрезмерным нагревом сдвига или попаданием материала в микроцарапины на поверхности винта. Наш биметаллический винт PTA имеет гладкую оптимизированную переходную структуру + зеркальную полировку Ra ≤ 0,2 мкм, расплавленный полимер течет плавно без локального сдвигового перегрева, исключает удерживание материала и гарантирует равномерный высококачественный расплав.
Горячие Теги: Поставщик биметаллических винтов PTA, производитель биметаллических винтов, биметаллические винты на заказ
Отправить запрос
Контакты
-
Адрес
№ 217, Qiaoxing East Road, Дафэн, город Цзиньтан, район Динхай, город Чжоушань, провинция Чжэцзян, Китай
-
Тел.
-
Электронная почта
По вопросам о корпусе термопластавтомата, шнеке термопластавтомата, редукторе экструдера или прайс-листе оставьте нам свой адрес электронной почты, и мы свяжемся с вами в течение 24 часов.